



Aarzel niet om contact op te nemen wanneer u ons nodig hebt!
 Thuis / Nieuws / Industrnieuws / Vijfassige CNC-bewerking: hoe het werkt, wat het kost en wanneer het loont
Vijfassige CNC-bewerking: hoe het werkt, wat het kost en wanneer het loont
 2026.11.18
 Industrnieuws
Een hydraulisch spruitstuk met twaalf kruisgeboorde gaten onder samengestelde hoeken belandt op het bureau voor een offerte. Op een drieassige freesmachine zijn vijf opstellingen en vijf opspanningen nodig, en alleen al de derde opstelling introduceert een lokalisatiefout van grofweg 0,03 mm waar elke latere bewerking mee moet leren leven. Op een vijfassige machine loopt hetzelfde onderdeel in één opspanning.
Die vergelijking is de hele business case. Vijfassige CNC levert geen werk op omdat het er geavanceerd uitziet; het wint omdat het opstellingen verwijdert, en het verwijderen van een opstelling verwijdert een armatuur, een herklemming, het oordeel van de operator en een laag tolerantiestapel die niemand achteraf kan controleren. Als een deelfamilie op uw verdieping nog steeds vier of meer opstellingen nodig heeft, is het de moeite waard om serieus te modelleren met vijf assen. Als het nodig is, kan het kapitaal meestal beter worden besteed aan capaciteit die u dagelijks zult gebruiken.
Wat vijfassige CNC eigenlijk betekent
Vijfassige CNC is niet één machinetype. Het beschrijft elk bewerkingscentrum dat het snijgereedschap langs drie lineaire assen – X, Y en Z – kan positioneren of aandrijven, plus twee roterende assen gekozen uit A (rotatie om X), B (rotatie om Y) en C (rotatie om Z). Het aantal assen is veel minder belangrijk dan de werkingsmodus: positioneel of gelijktijdig.
3 2 positionele bewerking
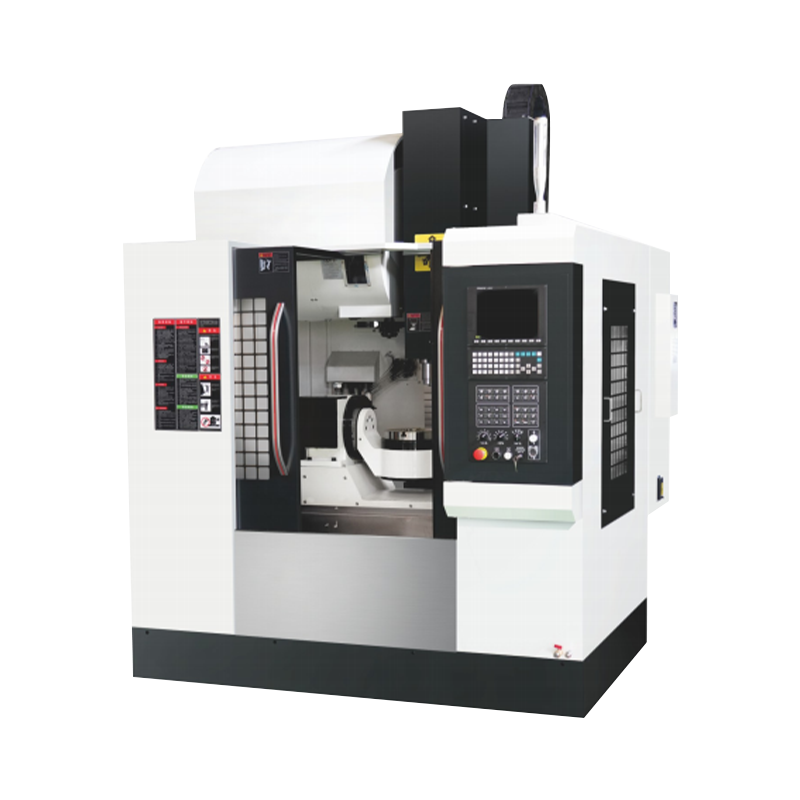
De twee roterende assen indexeren naar een hoek en klemmen. Het snijden gebeurt dan precies zoals op een drieassige machine, alleen vanuit een andere richting. De roterende assen gedragen zich als metalen armaturen: oriëntatieveranderingen duren seconden, en een vergrendelde roterende verbinding benadert qua stijfheid bijna een solide gietstuk. Voor het meeste werk in een werkplaats (beugels, behuizingen, platen met schuine vlakken) levert 3 2 het grootste deel van het voordeel op tegen een fractie van de programmeerinspanning.
Gelijktijdige vijfassige bewerking
Alle vijf de assen interpoleren samen, zodat de gereedschapsas het oppervlak volgt. Dit is wat waaiers, blisks, bladen, implantaten en vormholtes met diepe contouren nodig hebben, en het is ook de modus die ondersnijdingen en dwarsgaten bereikbaar maakt zonder opnieuw opspannen. Het vereist CAM met machinesimulatie, een post-processor die zich op schroot heeft bewezen, en operators die draailimieten en singulariteiten begrijpen.
| Configuratie | Hoe de machine zich gedraagt | Typisch gebruik | Programmeer inspanning | Stijfheid |
|---|---|---|---|---|
| 3-assig | Vaste spindel; onderdeel handmatig verplaatst tussen opstellingen | Prismatische onderdelen met kenmerken op twee of drie vlakken | Laag | Hoogste |
| 3 2 positioneel | Roterende assen index en klem; het snijden blijft in een vaste richting | Schuine vlakken, kruisgaten, vijfvlakswerk in één klemming | Matig | Hoog wanneer vastgeklemd |
| Gelijktijdig 5-assig | Alle assen interpoleren terwijl het gereedschap aan het snijden is | Waaiers, bladen, voorgevormde mallen, ondersnijdingen | Hoog: simulatie en een geverifieerd bericht vereist | Laagest, especially with rotary mass in the head |
De drie machinebuilds en wat ze met uw installatie doen
Waar de roterende assen zich fysiek bevinden, verandert de stijfheid, het werkbereik en het gewicht van het onderdeel dat u kunt vasthouden. Drie lay-outs bestrijken bijna alles op de markt.
- Hoofd/hoofd: beide roterende assen bevinden zich in de spilkop, zodat de tafel vlak blijft en zware of lastige onderdelen kan dragen. De straf is het verplaatsen van massa hoog in de constructie, wat de grootte en stijfheid beperkt – wat het meest voorkomt bij kleinere machines.
- Hoofd/tafel: één roterende as in de spil, meestal B, en één in de tafel, meestal C. Dit is het meest voorkomende compromis: bruikbare stijfheid, een praktisch bereik en goede toegang voor middelgroot werk.
- Tafel/tafel (tap): beide assen zitten in de tafel en kantelen en roteren het werkstuk. Zeer nauwkeurig en stijf voor onderdelen die passen, maar de tap dekt het gewicht van het onderdeel af, en de zwaartekracht die op een zwaar werkstuk inwerkt, komt tot uiting als positioneringsfout op de roterende encoders.
Controleer de draaikoppelwaarden ten opzichte van het onderdeel dat u daadwerkelijk wilt gebruiken. Een tafel met een statisch draagvermogen van 200 kg kan een derde daarvan hebben als de as de belasting moet versnellen, en het dynamische getal is het getal dat contact met een cyclustijd overleeft.
Waar het geld terugkomt
Terugverdientijd over vijf assen lijkt zelden een snellere cyclus. Het lijkt alsof er uren verwijderd zijn van de voor- en achterkant van de cyclus, en als defecten die niet meer optreden.
Eliminatie van instellingen
Een onderdeel met vier opstellingen dat een onderdeel met één opstelling wordt, verwijdert drie opspanontwerpen, drie proefruns en drie kansen om het werkstuk verkeerd om te laden. Waar een installatie 45 tot 90 minuten stilstand van de spil kost, is dat regelitem vaak de oplossing.
Kortere, stijvere gereedschappen
Diepe holtes op een drieassige machine forceren lange gereedschappen, en de doorbuiging neemt toe met de kubus van de overhang. Door de kop te kantelen kunt u hetzelfde kenmerk bereiken met een gereedschap dat 30 tot 40 procent korter is, waardoor de stijfheid meerdere malen kan worden vergroot. Het zichtbare resultaat is een betere oppervlakteafwerking en een langere standtijd; het verborgen resultaat is minder semi-finishpasses.
Eén gegeven in plaats van een stapel ervan
Drie opstellingen die elk 0,02 mm aan locatiefout bijdragen, leveren in totaal geen 0,02 mm op; in het ergste geval leveren ze ongeveer 0,06 mm op, en dit komt meestal naar voren als een positionele callout tussen twee elementen die in verschillende opstellingen zijn bewerkt. Met een enkele klemming klapt die stapel samen tot één bijdrage. Stijfheid aan de bron is net zo belangrijk, en daarom zit dezelfde redenering erachter horizontale draaicentra met hoge stijfheid .
Controle van de gereedschapsas op geprofileerde oppervlakken
Met de gereedschapsas dicht bij het oppervlak normaal gehouden, blijft een kogelfrees rond zijn effectieve diameter werken in plaats van te slepen met de snijsnelheid van bijna nul aan de gereedschapspunt. De overstap kan iets worden vergroot, en de tijd voor handmatig polijsten neemt af op een manier die nooit naar voren komt in een CAM-schatting.
De kosten die zelden in de offerte voorkomen
De machineprijs is het minst verrassende getal in het project. De rest komt meestal achteraf, in facturen en in uren.
- CAM en een geverifieerde post-processor. Een gelijktijdige vijfassige paal is machinespecifiek en moet op schroot worden getest voordat deze een onderdeel van de klant raakt. Budget voor simulatiesoftware als vereiste, geen optie.
- Uren programmeren. Het programmeren van een eerste gelijktijdig gereedschapspad kan drie tot tien keer zo lang duren als een gelijkwaardige taak met drie assen. Houd ongeveer 80 procent van de werklast in 3 2 en reserveer gelijktijdige paden voor functies die deze echt nodig hebben.
- Vaardigheid van de operator. Draailimieten, singulariteiten, botsingsbewustzijn en in-process sonderen worden niet in een week geabsorbeerd, en een tapcrash is een dure manier om ze te leren.
- Gereedschapshouders en speling. Korte, goed uitgebalanceerde houders, meer ervan in het magazijn, en voldoende ruimte om de kop onder elke hoek uit het armatuur te houden.
- Gebouw en diensten. Funderingswerkzaamheden, koelmiddel- en spaanbeheer en een stabiele omgevingstemperatuur als van de roterende encoders wordt verwacht dat ze gedurende een volledige dienst nauwkeurig blijven.
- Onderhoud en kalibratie. Draaispeling, encodercontroles en geometrieverificatie horen vanaf de eerste dag in het jaarplan, niet na de eerste batch die buiten de tolerantie valt.
Een praktische test voordat u zich ertoe verbindt
Vergelijk dit met de functiekaarten van drie maanden, niet met de brochure.
- Tel de onderdelen die meer dan twee richtingen nodig hebben. Als die groep minder dan een vijfde van uw werklast bedraagt, kan 3 2 op een bestaande verticale machine dit al dekken.
- Maak een lijst van de toleranties waar u momenteel tegen vecht. Als het probleem een locatieaanduiding is tussen objecten op verschillende vlakken, wordt dit met vijf assen opgelost. Als er sprake is van een maattolerantie op één vlak, is dat niet het geval.
- Modelleer de terugverdientijd op basis van insteluren en herbewerking in plaats van op cyclustijd. Tijd besparen op een machine met vijf assen is vaak niet beter dan op een machine met drie assen, en het aanhalen ervan als snelheidswinst flatteert de cijfers.
- Prijs het alternatief eerlijk: extra interne opstellingen versus het uitbesteden van het gezin aan een vijfassige winkel. Bij een laag volume wint meestal de onderaannemer en zit er geen kapitaal vast.
Als uw winkel draait om draaien
Niet elk opstelprobleem heeft een vijfassige freesmachine nodig. Bij onderdelen van het as- en klauwplaattype komt de eerste echte winst meestal voort uit het voltooien van meer bewerkingen in één opspanning op een draaibank - dezelfde logica voor het elimineren van opstellingen, toegepast op een andere spiloriëntatie.
Synchronisch draaien over drie assen, met een C-as, live gereedschap en een gesynchroniseerde tweede spil, maakt het mogelijk een as vanaf beide uiteinden tegen één nulpunt te bewerken, met gefreesde vlakken en kruisgaten die in dezelfde cyclus worden afgewerkt. Dat elimineert de tweede operatie, de tweede bevestiging en de tweede kans om de concentriciteit te verliezen.
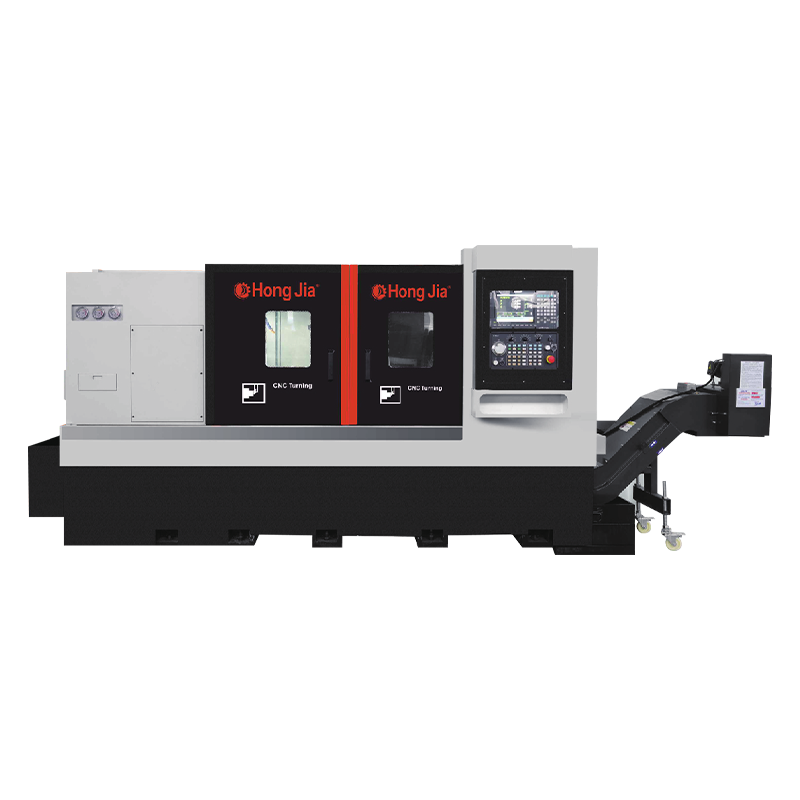
 NC-106D-Y 3-assig synchroon horizontaal draaicentrum Een drieassig synchroon draaicentrum met aangedreven revolver en Y-as, geschikt voor het voltooien van draaien, frezen, boren en kotteren op assen in minder opstellingen. Bekijk Product →
Waar een onderdeel in één klap moet worden gedraaid, geboord en geboord, comprimeert een draaicentrum met een aangedreven revolver en boormogelijkheid drie bewerkingen in één. De economische aspecten zijn identiek aan vijfassig werken: de besparing zit in de opspanning, niet in de spilsnelheid.
 T36P Horizontaal draaicentrum voor draaien, boren en kotteren Een horizontaal draaicentrum voor het draaien, boren en kotteren van complexe werkstukken, met een zeer stijve structuur en een uitneembare koelvloeistoftank van 75 liter. Bekijk Product →
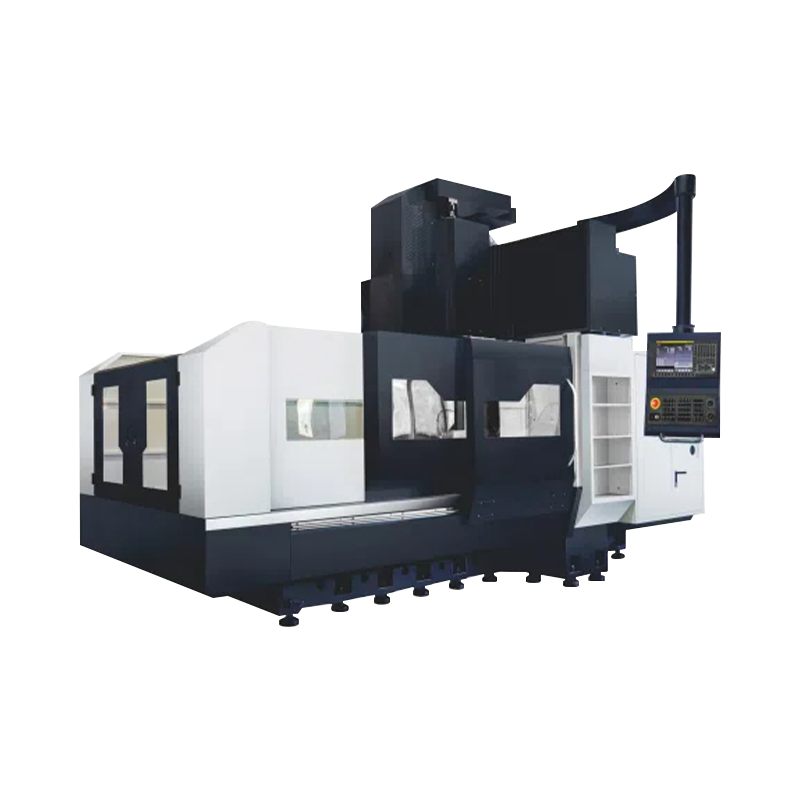
Voor groot prismatisch werk biedt een bewerkingscentrum met twee kolommen een werkbereik dat een C-frame niet kan bieden, en met een indexeerkop bedekt het schuine vlakken in 3 2 zonder te hoeven betalen voor volledige gelijktijdige controle.
 Dubbelkolomsbewerkingscentrum voor grote werkstukken Een serie dubbelkoloms bewerkingscentra voor grote, zware werkstukken, met hoogvast gietijzeren bed, portaalbreedtes tot 1400 mm en ijlgang tot 20 m/min. Bekijk Product →
De catalogus achter deze site bevindt zich in dat eerdere stadium van dezelfde logica: horizontale draaicentra, verticale draaibanken en bewerkingscentra die zijn gebouwd rond het verminderen van het aantal keren dat een onderdeel wordt vastgeklemd; de bedrijfsachtergrond zet de achterliggende productiebasis uiteen. Als een onderdelenfamilie echt gelijktijdige vijfassen nodig heeft, moet die mogelijkheid afkomstig zijn van een machine die daarvoor is ontworpen. Wat een draaicentrum of een 3 2-bewerkingscentrum kan doen, is de opstellingen verwijderen die überhaupt nooit vijf assen nodig hadden.
De vloer gereed maken
De machine arriveert lang voordat het proces stabiel is. Deze items bepalen of de eerste maand productief of pijnlijk is.
- Fundering en egalisatie: volg de vereisten voor belasting en verankering en controleer het niveau opnieuw na de eerste weken van maaien.
- Thermische stabiliteit: roterende encoders en spindelgroei reageren beide op temperatuurschommelingen; een werkplaats die gedurende een dienst tien graden varieert, zal dit in de onderdelen laten zien.
- Tast- en gereedschapsgegevens: In-machine tasten verandert een vijfassige machine van een snelle frees in een zelfcorrigerende machine, en is de goedkoopste verzekering tegen opspanningsfouten.
- Verificatie: een ballbar-controle en een proefsnede op een bekend artefact, inclusief rotatiecentrum-offsets, voordat er werk van de klant wordt vrijgegeven.
- Drooglopen: bewijs elk nieuw programma in simulatie, vervolgens in de lucht met de deur dicht, en vervolgens in aluminium voordat het ook maar enigszins in de buurt komt van een resultaat.
Vijfassige CNC is een tool voor het elimineren van setups met een hoog instapkaartje. Koop het als de onderdeelfamilie samengestelde hoeken, kruiskenmerken of een tolerantiestapel heeft die drie opstellingen niet kunnen bevatten – en koop het met de CAM, de postprocessor en de training die al zijn begroot, want die zijn wat het aantal assen omzet in verzonden onderdelen. Als het eerlijke antwoord is dat twee of drie deelnummers gelijktijdige controle nodig hebben, terwijl de rest probleemloos in 3 2 werkt, besteed dan die paar uit en besteed het kapitaal aan capaciteit die je elke week laadt.
