


Aarzel niet om contact op te nemen wanneer u ons nodig hebt!
 Thuis / Nieuws / Industrnieuws / Een praktische gids voor cad en cam: gebruik, selectie en belangrijkste overwegingen
Een praktische gids voor cad en cam: gebruik, selectie en belangrijkste overwegingen
 2026.11.04
 Industrnieuws
Een offerteaanvraag komt binnen met een STEP-bestand, een PDF-tekening en een leverdatum. Voordat de werkplaats een prijsopgave kan doen, moet deze drie vragen beantwoorden: kan het onderdeel worden vastgehouden, kan het gereedschap elk kenmerk bereiken en kan de machine tolerantie aanhouden tijdens de opgegeven cyclustijd. CAD en CAM beantwoorden deze vragen achtereenvolgens. CAD definieert het onderdeel; CAM definieert de beweging die het maakt. De overdracht daartussen is waar de meeste schattingsfouten, geschrapte eerste artikelen en onverwachte gereedschapswijzigingen beginnen.
Wat CAD en CAM eigenlijk doen
CAD is de geometrische kant van de workflow. Het produceert de 2D-tekening, het 3D-model, de assemblagestructuur en de afmetingen en toleranties die de acceptatie definiëren. In een werkplaats kan het CAD-bestand afkomstig zijn van de klant, of het kan worden herbouwd vanaf een tekening omdat het aangeleverde model incompleet is. CAD beantwoordt één vraag: wat is het onderdeel?
CAM begint met die geometrie, maar beantwoordt een andere vraag: hoe wordt het onderdeel gemaakt? De programmeur definieert voorraad, werkstukopspanning, gereedschapsassemblages, bewerkingsvolgorde, snijparameters, koelmiddelstrategie en gereedschapspad. De output is geen mooier model. Het is een machinespecifieke set instructies, meestal G-code, plus een configuratieblad waarop de machinist vertelt wat hij moet laden en waar hij moet landen.
| Vraag | CAD | CAM |
|---|---|---|
| Primaire vraag | Wat is het onderdeel? | Hoe wordt het gemaakt? |
| Kerninvoer | Klanttekening, scan, concept | 3D-model, voorraaddefinitie, machinekinematica |
| Kernuitvoer | 2D-tekening, 3D-model, stuklijst | Toolpath, NC-programma, setup-blad |
| Belangrijkste risico | Ontbrekende tolerantie of referentiepunt | Verkeerde post-processor, voorraadlimiet of gereedschapsbereik |
| Typische eigenaar | Ontwerpingenieur, tekenaar | CAM-programmeur, machinist |
Het onderscheid is commercieel van belang. Een ontwerpwijziging kan engineeringuren kosten. Een CAM-verandering kan een armatuur, gereedschap of een testcyclus kosten. Door ze als één stap te behandelen, worden beide kosten verborgen.
De overdracht: modelkwaliteit wordt machinenauwkeurigheid
Een model kan er perfect uitzien op het scherm en toch onbruikbaar zijn in CAM. Open oppervlakken, overlappende lichamen, gemengde eenheden en ontbrekende datums dwingen de programmeur om de geometrie opnieuw op te bouwen, en elke herbouw introduceert een kans om een object te verplaatsen. Voor gedraaide onderdelen is de belangrijkste overdracht vaak de rotatie-as en het voorraadomhulsel. Als de middellijn van het model niet overeenkomt met de spilas in CAM, wordt het onderdeel excentrisch gesneden, ongeacht hoe zorgvuldig het gereedschapspad wordt gegenereerd.
Controleer vóór het programmeren het model aan de hand van de tekening en niet aan de hand van het scherm:
- Eenheden en schaal. Bevestig millimeters of inches voordat u importeert. Een fout van 25,4 factoren kan verschillende bewerkingen overleven voordat deze duidelijk wordt.
- Datumschema. Maak afspraken over de A-B-C-datums en zorg ervoor dat de CAM-werkoffset de tekening weerspiegelt.
- Voorraad staat. Definieer staafmateriaal, onbewerkt materiaal of bijna-net smeden; voorraad verandert snedediepte, gereedschapsaangrijping en cyclustijd.
- Functie-intentie. Draden, afschuiningen, filets, ondersnijdingen en reliëfs hebben een doel nodig. Een cosmetische afschuining kan een botsing worden op een naar achteren gericht gereedschap.
- Tolerantie stapel. CAD toont nominale geometrie. Het vertoont geen opspandoorbuiging, thermische groei of het effect van een botte wisselplaat.
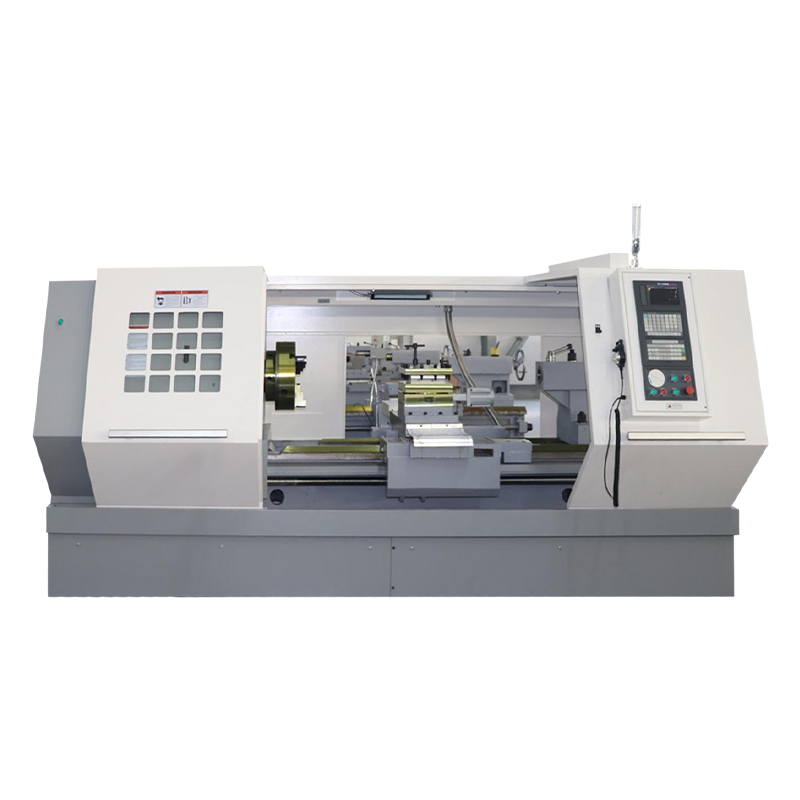
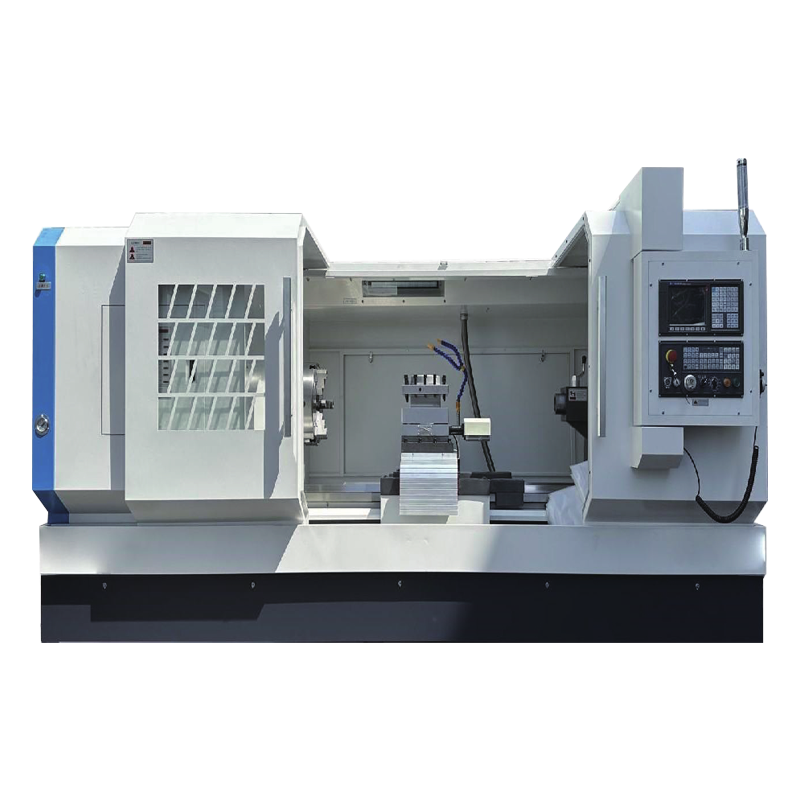
Voor werkplaatsen die groter staafmateriaal snijden of zware voorbewerkingen uitvoeren, geeft een krachtige horizontale draaibank met een stabiel bed de programmeur de ruimte om realistische snededieptes te gebruiken.
 CK6150 Krachtige CNC horizontale draaibank Hoogvermogen vlakbeddraaibank met spilboring van 82 mm en motor van 7,5 kW, geschikt voor groter staafmateriaal en zwaar voorbewerkingen met bijpassende CAM. Bekijk Product →
Van gereedschapspad tot machinebeweging
CAM-uitvoer is niet universeel. De postprocessor vertaalt een generiek gereedschapspad naar de code die een specifieke machine verwacht: gereedschapswisselposities, spiloriëntatie, M-codes voor koelvloeistof, beweging van de losse kop, klemming van de boorkop, handdrukken van de staafaanvoer en subspilsynchronisatie. Een bericht dat dichtbij maar niet correct is, kan een programma opleveren dat er op het scherm redelijk uitziet en zich slecht gedraagt op de machine.
Machinefuncties veranderen de programmeertaak meer dan de meeste kopers verwachten:
- Aantal assen. Een tweeassige draaibank en een drieassig draaicentrum met een Y-as of subspil vereisen verschillende botsingscontroles en synchronisatielogica.
- Torentjeconfiguratie. Het aantal stations, de live-tooling en de dual-turret-mogelijkheid bepalen of een functie in één keer kan worden voltooid of een tweede bewerking nodig heeft.
- Controlevermogen. Macro-ondersteuning, geheugen, vooruitkijken en standaardcycli beïnvloeden hoe het programma is gestructureerd en hoe snel het zonder stilstand kan worden uitgevoerd.
- Werkstukopspanning. De keuzes voor spantang, spantang, vaste rust en losse kop bepalen het voorraadmodel en het bereikbare gebied.
Op een zwaar draaiend draaicentrum moet de programmeur ook het spilvermogen en -koppel respecteren. Een pad dat er in software efficiënt uitziet, kan de spil blokkeren of klapperen veroorzaken als de snedediepte groter is dan wat de machine kan absorberen.
 NC-106D Zwaar snijdend horizontaal draaicentrum Zwaar draaiend draaicentrum met 56 mm spilboring, 11 kW spil en 12-stations power turret, de moeite waard om te bekijken bij het afstemmen van CAM op spilkoppel en gereedschap. Bekijk Product →
Een praktische checklist voordat u zich engageert
De goedkoopste plaats om een CAD/CAM-fout op te sporen is nog steeds de computer. De tweede goedkoopste is een droge run. Het duurste is een gesloopt eerste artikel op een reeds geboekte machine.
- Verkrijg het oorspronkelijke CAD-bestand en een neutraal STEP-bestand. Controleer eenheden, datum en modelintegriteit voordat u citeert.
- Maak afspraken over voorraad en werkopspanning. Bevestig de staafgrootte, de spanklauwen, de speling in de armatuur en of het onderdeel een losse kop of een vaste rust nodig heeft.
- Bouw de CAM-opstelling met de echte machinekinematica. Gebruik de daadwerkelijke revolver, gereedschapshouders en postprocessor, niet een generieke demonstrator.
- Simuleer met verspaning en botsingscontrole. Let op snelle bewegingen door de boorkop, interferentie met de gereedschapshouder en onbereikbare onderdelen.
- Bewijs het programma en inspecteer het eerste artikel. Controleer gereedschapscorrecties, werkstukafwijkingen, tolerantie voor eerste snede en acceptatie ten opzichte van de tekening.
Deze volgorde is geen papierwerk. Het is de goedkoopste manier om een verkeerde wisselplaatradius, een ontbrekende afschuining of een revolver op te vangen die het achtervlak niet kan bereiken.
Veel voorkomende misvattingen en hun kosten
CAD/CAM is een drukknop. CAM vereist nog steeds beslissingen over voorraad, gereedschappen, volgorde van bewerkingen en vasthoudpunten. Software kan een pad berekenen; het kan niet beslissen of het onderdeel zal bewegen wanneer de boorkop wordt geopend.
Elke postprocessor zal werken. Een generiek bericht kan code produceren die er goed uitziet maar verkeerd werkt. De hoogte van de gereedschapswissel, de spiloriëntatie en de volgorde van de koelvloeistof zijn niet voor niets machinespecifiek.
Simulatie bewijst het onderdeel. Simulatie bewijst beweging, niet dynamiek. Er zal geen gebabbel te zien zijn bij een lange kotterbaar of doorbuiging bij een zwakke opstelling.
De goedkoopste machine is het goedkoopste onderdeel. Als een goedkopere machine een tweede opstelling, een extra opspanning of een langzamere cyclus toevoegt, verdwijnt de besparing in de offertefase.
De machine afstemmen op het werk
Horizontale draaibanken en draaicentra zijn geschikt voor as-, schijf- en hulswerk waarbij het onderdeel rond een stabiele middellijn roteert. Verticale draaibanken zijn vaak beter geschikt voor onderdelen met een grote diameter en korte lengte, omdat het werkstuk stabieler wordt vastgehouden en het laden eenvoudiger is. Verticale bewerkingscentra verwerken prismatische onderdelen met vlakken, kamers en gatenpatronen. De CAM-opstelling zou dezelfde logica moeten volgen: kies de machine die de meeste opstellingen verwijdert zonder het onderdeel moeilijker vast te houden.
A horizontale CNC-draai- en freesseries omvat doorgaans eenvoudig draaien over twee assen via live-tooling en subspindelconfiguraties. Dat bereik is van belang omdat dezelfde onderdelenfamilie vandaag misschien een basisdraaibank nodig heeft en volgend jaar een draaicentrum.
Voor grote ringen, flenzen en korte assen kan een verticale draaibank met één kolom het opspannen van het werkstuk vereenvoudigen en de verleiding verminderen om over het onderdeel te hangen. De CK5116B CNC verticale draaibank met één kolom is een voorbeeld van die configuratie.
 CK-5116B Siemens 808D verticale draaibank met één kolom Verticale draaibank met één kolom, hydraulische spantang van 1400 mm en maximale gereedschapspaaldiameter van 1600 mm, handig voor grote ringen en flenzen waarbij de eenvoud van het opspannen van het werk belangrijk is. Bekijk Product →
CAD en CAM zijn geen softwarecategorieën om te vergelijken op een lijst met functies. Ze vormen de overdracht tussen een tekening en een uitgesneden onderdeel. Maak het model schoon, definieer de voorraad en werkopspanning eerlijk, post het op de daadwerkelijke machine en behandel het eerste artikel als een test in plaats van als productie. Op die manier wordt de machine een voorspelbaar onderdeel van de offerte in plaats van de variabele die bepaalt of de klus geld oplevert.
