



Aarzel niet om contact op te nemen wanneer u ons nodig hebt!
 Thuis / Nieuws / Industrnieuws / CNC-draai- en freesmachine: hoe het werkt, voordelen en selectiegids
CNC-draai- en freesmachine: hoe het werkt, voordelen en selectiegids
 2026.09.09
 Industrnieuws
Een werkplaats krijgt een offerteaanvraag voor 500 roestvrijstalen assen. Voor elke as moet de buitendiameter worden gedraaid, een schroefdraad aan het ene uiteinde en een kruisgeboord gat nabij de schouder. Op een afzonderlijke draaibank en bewerkingscentrum wordt elk onderdeel tweemaal geladen en tweemaal opnieuw gerefereerd. Op een CNC-draai- en freesmachine , de as wordt één keer vastgeklemd; de revolver verandert van draaigereedschap in een aangedreven boor, de spil vergrendelt in de juiste hoek en het gat wordt gesneden voordat het onderdeel ooit de boorkop verlaat. Die ene klemming is de hele business case.
Er bestaan draai-freesmachines om de oude kloof tussen procesflexibiliteit en instelnauwkeurigheid te dichten. In deze handleiding wordt uitgelegd hoe de machineklasse werkt, welke specificaties daadwerkelijk bepalen of een model bij uw onderdelen past en wat u moet verifiëren voordat u de bestelling plaatst.
Wat een CNC draai- en freesmachine eigenlijk doet
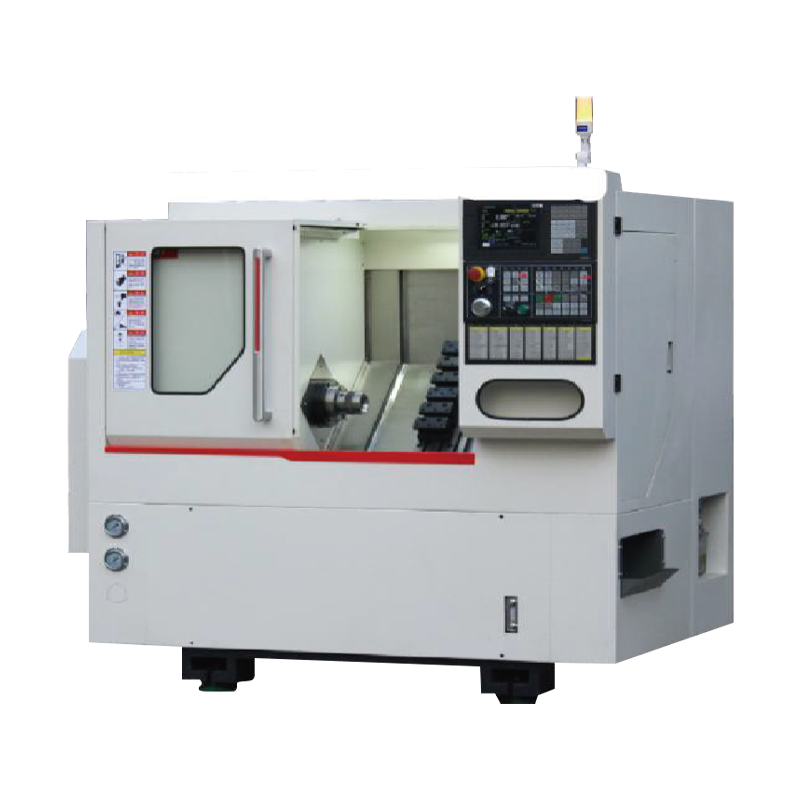
Direct gezegd: het is een CNC horizontaal draaibankplatform waaraan live tooling is toegevoegd. Het werkstuk roteert nog steeds voor draaibewerkingen, maar wanneer de C-as de spil in een precieze hoekpositie vergrendelt, draaien de aangedreven gereedschappen in de revolver onafhankelijk en kunnen ze met dezelfde klemming frezen, boren, tappen of boringen uitvoeren. Omdat het onderdeel nooit opnieuw wordt gespannen, heeft elk bewerkt kenmerk hetzelfde klemreferentiepunt.
De draaiende fundering
Het bed, de kop, de klauwplaat en de revolver werken als een conventionele CNC-draaibank: draaigereedschappen verwerken buitendiameters, vlakken, groeven, schroefdraden en interne boringen met hoge verspaningssnelheden. Een hellend bed zorgt ervoor dat spanen uit de snijzone vallen en voegt structurele stijfheid toe, die bij zware passages direct tot uiting komt in de oppervlakteafwerking.
Het freesvermogen
Aangedreven gereedschappen geven de revolver zijn eigen roterende snijsnelheid. Gecombineerd met de C-as-spindelpositionering kan de machine vlakke gaten, kruisgaten, spiebanen, sleuven en niet-gecentreerde boringen bewerken waarvoor ooit een apart bewerkingscentrum nodig was. Deze toevoeging maakt van een draaibank met één proces een compleet bewerkingsstation.
Eén opstelling, één referentie
Het operationele effect is belangrijker dan het technische detail: u verwijdert de fout die verschijnt elke keer dat een onderdeel wordt losgemaakt en opnieuw wordt verwezen. De concentriciteit tussen gedraaide en gefreesde onderdelen wordt dan bepaald door de machinegeometrie in plaats van door het oordeel van de operator, en het eerste deel van een batch is al correct in plaats van te wachten op proefsneden.
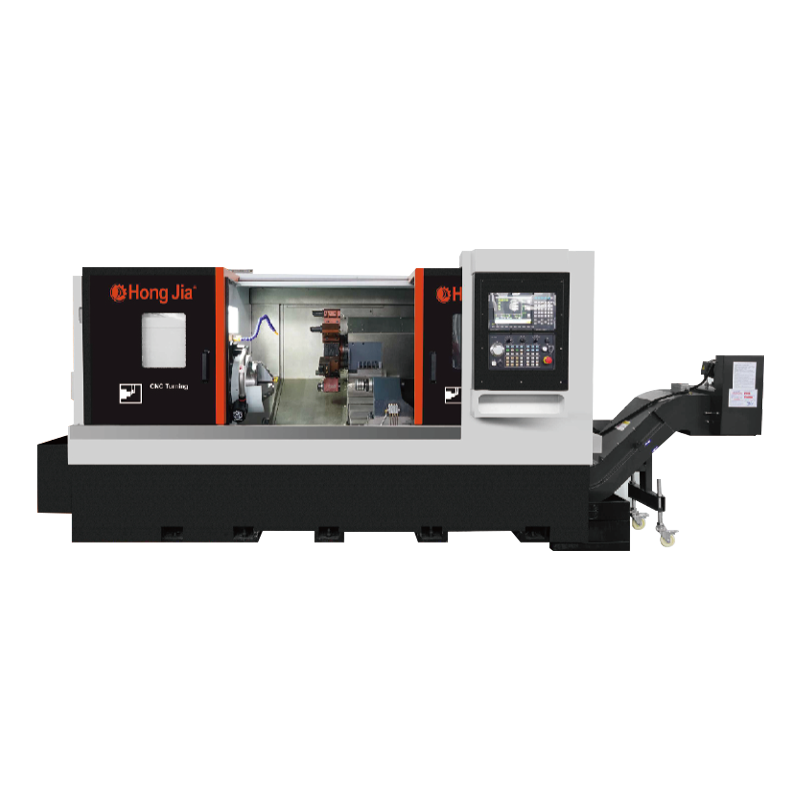
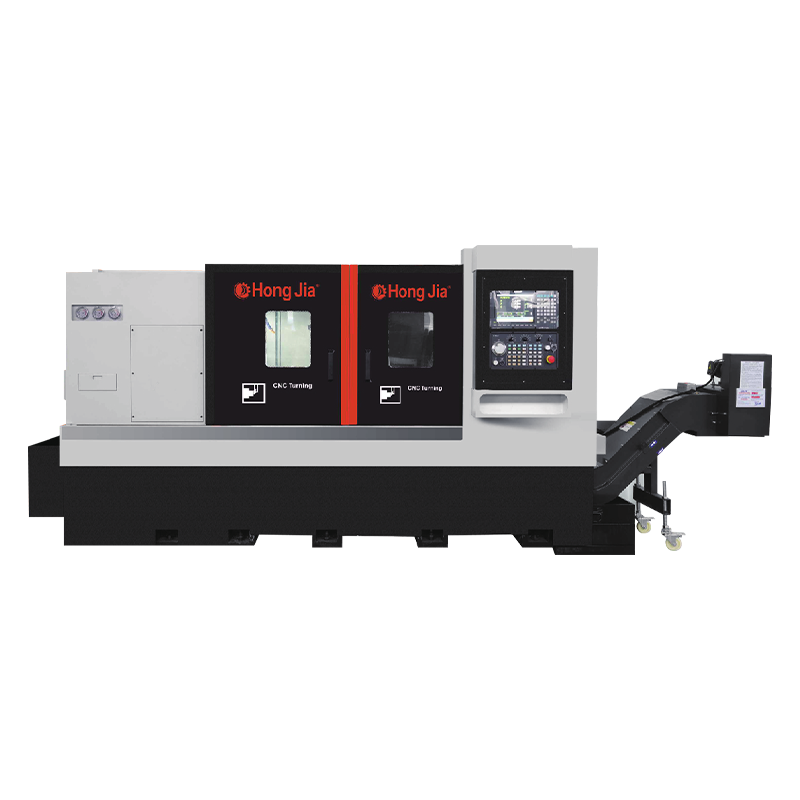
Hongjia CNC's T36P horizontaal draaicentrum is een direct voorbeeld van de categorie: de geplande gereedschapsvolgorde omvat draaien, boren en kotteren in één programmacyclus zonder dat het onderdeel tussen machines beweegt.
De zes specificaties die bepalen of het past
Een verkoopblad kan twintig parameters vermelden. In de praktijk bepalen zes ervan of de machine uw onderdelen kan vasthouden, uw materiaal kan snijden en aan uw toleranties kan voldoen. Vergelijk deze cijfers eerst voordat u naar optionele functies kijkt.
| Parameter | Wat het betekent | Typische middelgrote waarde | Waarom het ertoe doet |
|---|---|---|---|
| Maximale draaidiameter | Grootste werkstukzwaai die het bed, het gereedschap en de spaanstroom vrijmaakt | 350–500 mm | Geflensde onderdelen en op maat gemaakte kaken hebben hoofdruimte nodig |
| Draailengte | Het langste deel dat de machine tussen de centra kan ondersteunen | 500–1.500 mm | Langere schachten vereisen een langer bed of een ander model |
| Spilsnelheid | Maximaal toerental van de hoofdspil | 4.500–6.000 tpm | Bij het nabewerken met kleine diameters kunnen alleen bij hoge toerentallen goede oppervlaktesnelheden worden bereikt |
| Aangedreven gereedschapsstations | Aantal revolverposities waarop roterende gereedschappen kunnen draaien | 8–14 stations | Met meer livestations kan één programma meer bewerkingen voltooien |
| C-as resolutie | Kleinste hoekpositioneringsstap van de spil | 0,001° | Dankzij de fijne resolutie blijven kruisgaten en platte vlakken in de juiste hoek |
| Nauwkeurigheid van positionering | Herhaalbare lineaire nauwkeurigheid van de glijdende assen | ±0,005–0,01 mm | Beperkt direct welke tekentoleranties u kunt aanhouden |
Voor de meeste werkplaatsen is een middelgroot horizontaal draaicentrum met een maximale draaidiameter van ongeveer 400–500 mm en een draailengte van ongeveer één meter het praktische uitgangspunt. Als uw onderdelen duidelijk binnen deze afmetingen vallen, kies dan voor het lichtere frame en investeer het bespaarde budget in gereedschap of automatisering.
Kies de configuratie uit het onderdeel, niet uit de brochure
Voor bijna elke koper is de praktische regel: koop de kleinste machine die de onderdelen kan bevatten die u vandaag de dag gebruikt, plus de meeste onderdelen die u offertet, waarbij alle bewerkingen in één keer worden uitgevoerd. Een groter frame dan nodig kost geld, vloeroppervlak en zelfs snijprestaties op kleine werkstukken.
1
Meet de echte envelop
De maximale draaidiameter en hartafstand moeten uw grootste onderdeel plus kaakhoogte en gereedschapsaanpak omvatten. Een geflensde as verandert de vereiste meer dan de nominale diameter doet vermoeden, dus meet het voltooide plano, niet de basisafmeting van de tekening.
2
Stem kracht af op materiaal
Roestvrije, warmtebehandelde en hoge hardheidslegeringen hebben meer spilkoppel en structurele stijfheid nodig dan topsnelheid. Controleer het nominale koppel bij bedrijfssnelheid in plaats van het piekvermogen, want dat is het getal dat de werkelijke voorbewerkingsprestaties bepaalt.
3
Tel de functies waarvoor aangedreven tools nodig zijn
Dwarsgaten, platte gaten, spiebanen, sleuven en excentrische boringen hebben elk een live station en een C-asfunctie nodig. Laat reserve live-stations in de toren achter voor toekomstige klussen; het verschil tussen het kunnen citeren van een nieuw onderdeel of het weigeren ervan is vaak één gedreven standpunt.
4
Plan het automatiseringsniveau
Grote batches rechtvaardigen dubbele spindels of automatische werkstukoverdracht. Gemengde productie in kleine oplagen wordt beter gediend met een standaardrevolver met aangedreven gereedschappen en snelle omschakeling. De volledige beslissingsvolgorde – envelop, materiaal, kenmerken, batchgrootte – wordt behandeld in onze aparte gids over hoe u een horizontale CNC-draai- en freesmachine kiest .
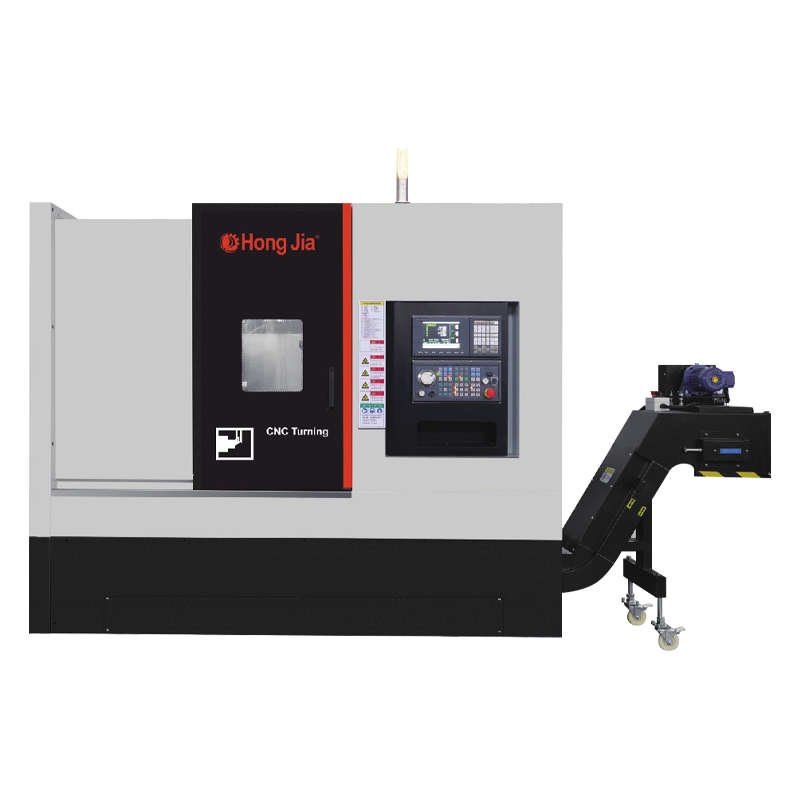
Voor complexe assen die aan beide uiteinden moeten worden bewerkt, kan een automatische koppelingsconfiguratie met dubbele spil de totale cyclustijd dramatisch verkorten, omdat het werkstuk rechtstreeks van de ene spil naar de andere wordt overgebracht zonder extra instellingen. De NC106DS van Hongjia is rond dit principe gebouwd.
Realistische nauwkeurigheidsverwachtingen
Nauwkeurigheid is een relatie tussen machinaal bewerkte kenmerken, niet een getal op een testrapport. De sterkste reden om voor een gecombineerde draai-freesmachine te kiezen is de consistentie die ontstaat door een enkele opspanning.
0,01–0,02 mm Typische slingering tussen gedraaide en gefreesde kenmerken op een stevig vastgehouden onderdeel
H7 Boringtolerantie wordt routinematig bereikt met fijnkotteren op dezelfde opstelling
Ra 0,8–1,6 µm Oppervlakteafwerking door standaard draaien; een finishing pass kan deze verder verlagen
Deze waarden gaan uit van een stijf werkstuk, de juiste wisselplaatgeometrie en een machine in redelijke staat. Ze houden zich niet vast aan dunwandige onderdelen of met lange, afbuigende gereedschappen: de machine biedt het potentieel, maar het onderdeelontwerp en het proces bepalen het eindresultaat.
Gecombineerde machine of de route met twee machines?
De beslissing is eenvoudig te formuleren: kies de gecombineerde machine als uw onderdelen roterend zijn, maar functies bevatten waarvoor frezen of boren nodig is. Toegewijd puur hoogvolumedraaiwerk en groot prismatisch freeswerk blijven beter op afzonderlijke machines. De keuze komt neer op hoe het merendeel van uw batches er daadwerkelijk uitziet.
Kies dan voor draaien-frezen
- Onderdelen hebben kruisgaten, platte gaten, spiebanen of excentrische boringen
- Concentriciteit tussen gedraaide en gefreesde elementen staat op de tekening
- Batchgroottes variëren en de insteltijd is het echte knelpunt
- Het vloeroppervlak is krap en één machine kan er twee vervangen
Kies voor aparte machines wanneer
- Lange productieruns zijn bijna puur draaien
- Voor grote prismatische onderdelen heeft u een zeer groot freesbereik nodig
- Je hebt aan beide kanten al onbenutte capaciteit
- Zware freesverspaning zou de toren van een gecombineerde machine belasten
Een handig mentaal model: elke verandering in de machinebelading is een bron van fouten. Een draaimolencentrum verwijdert drie of vier ladingen per stuk, en voor gemengd werk in kleine oplages levert elke verwijderde lading directe winst op.
Wat u moet verifiëren voordat u bestelt
De specificatielijst doet er alleen toe als de fabrikant de configuratie kan leveren en daar achter kan staan. Stel deze vragen en schrijf de antwoorden op.
- Aangepaste configuratie: Kunnen het spiltoerentalbereik, de revolverindeling, het koelsysteem en de spaanbehandeling worden aangepast aan uw onderdelen?
- Acceptatienorm: Hoe wordt de machine vóór levering getest op uw eigen werkstuk?
- Ervaring en rendement: Heeft de fabriek vergelijkbare machines geleverd? De eigen cijfers van het bedrijf beschrijven meer dan 20 jaar ervaring in de sector, een jaarlijkse productie van ongeveer 1.000 machines en meer dan 500 installaties bij klanten.
20 Jarenlange ervaring in de sector
1.000 Machines geproduceerd per jaar
500 Installaties van klanten
Een fabrikantprofiel zoals De bedrijfsintroductie van Hongjia CNC is een redelijk uitgangspunt, maar uw eigen proefgedeelte is de echte referentie. Vraag een zaagproef aan met een representatief werkstuk; het resultaat zegt meer dan welke brochure dan ook.
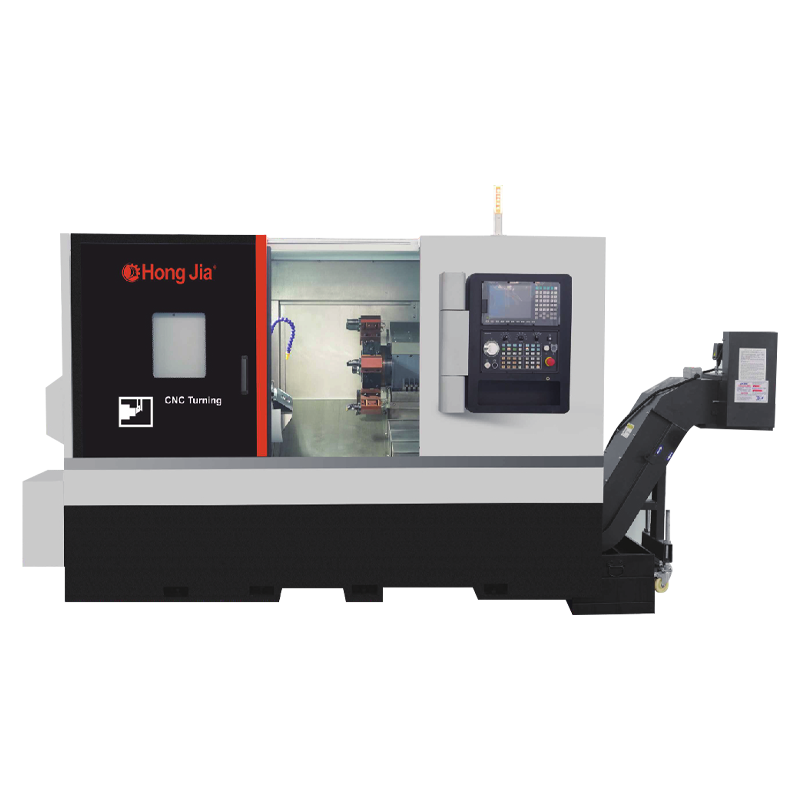
Voor de productie van assen en bussen in grote volumes gebruikt Hongjia's NC110DY zijn configuratie met hoge productie om de cyclustijden te verkorten, wat precies het soort optie is om te onderzoeken wanneer het aantal batches in de duizenden loopt.
Koop de machine die past op de onderdelen die u vandaag heeft en laat ruimte over voor de onderdelen die u morgen gaat prijsgeven. Het juiste CNC-draai- en freescentrum doet het werk van twee machines zonder de operator ooit te vragen een goed onderdeel opnieuw op te spannen.
