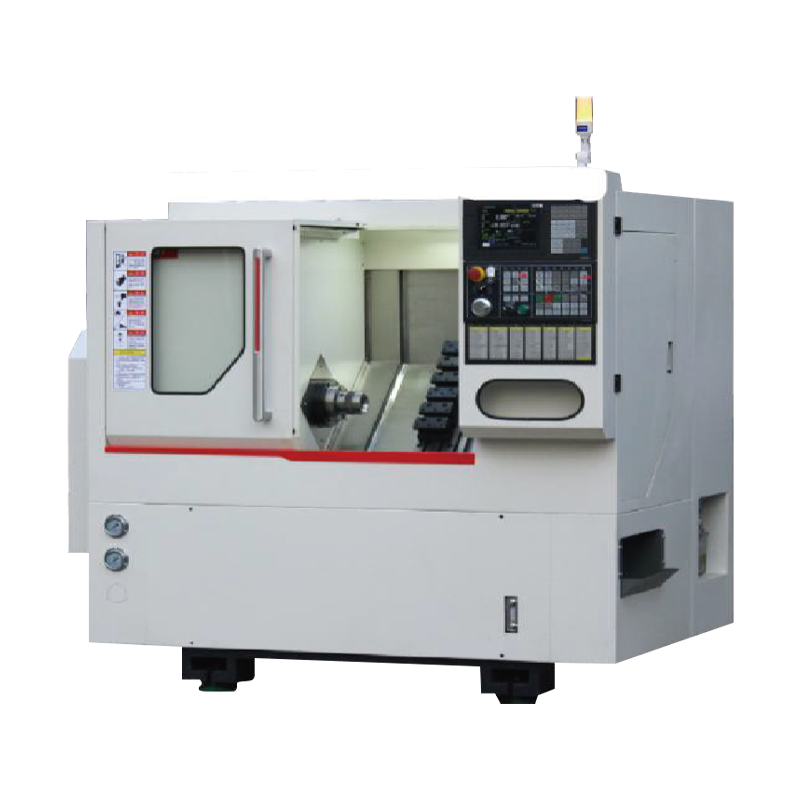


Een draaibank draait het werkstuk terwijl het snijgereedschap erin beweegt. Een freesmachine doet het tegenovergestelde: de frees draait terwijl het werkstuk op de tafel geklemd blijft. Dat ene kinematische verschil drijft bijna elk ander contrast tussen de twee machinetypen aan: de vormen die ze produceren, de bewerkingen die ze uitvoeren, de werkopspanning die ze nodig hebben en de manier waarop de productie daaromheen wordt gepland.
Als u CNC-apparatuur koopt voor een machinewerkplaats of een productieafdeling, moet dit onderscheid uw uitgangspunt zijn. Kies het juiste machineprincipe en de rest – spiltoerental, asbeweging, gereedschap, automatiseringsopties – valt op zijn plaats rondom de onderdelen die u maakt. Kies verkeerd en de machine zal moeite hebben met uw onderdelen, hoe geavanceerd het besturingssysteem ook is.
In deze gids wordt het verschil tussen een freesmachine en een draaibank uitgelegd vanuit een praktisch perspectief op de werkvloer, inclusief belangrijke vergelijkingen, typische toepassingen en de selectielogica die kopers van apparatuur daadwerkelijk gebruiken.
Het werkingsprincipe: welk onderdeel draait?
Op een draaibank wordt het werkstuk gemonteerd in een spantang, een spantang of tussen de middelpunten. De spil roteert het onderdeel met snijsnelheid, terwijl een enkelpunts snijgereedschap, vastgehouden in een revolver of gereedschapspaal, langs de X- en Z-assen beweegt om materiaal te verwijderen. Omdat het onderdeel zelf roteert, is elk onderdeel dat op een standaarddraaibank wordt geproduceerd, uiteraard concentrisch met de spilas. Assen, flenzen, draadeinden, lagerzittingen en katrollen worden allemaal gemaakt volgens dit roterende werkstukprincipe.
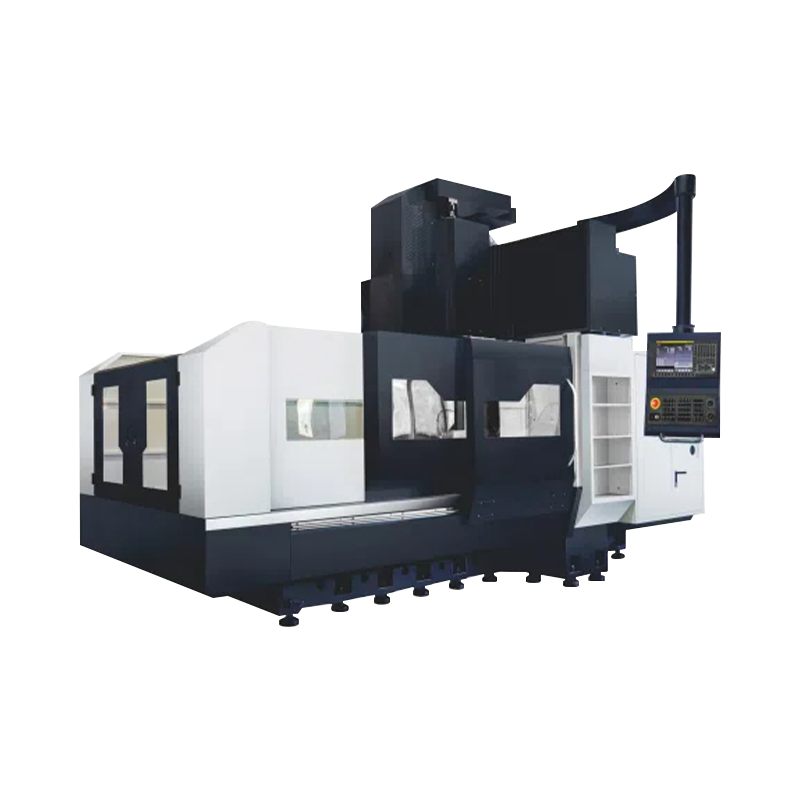
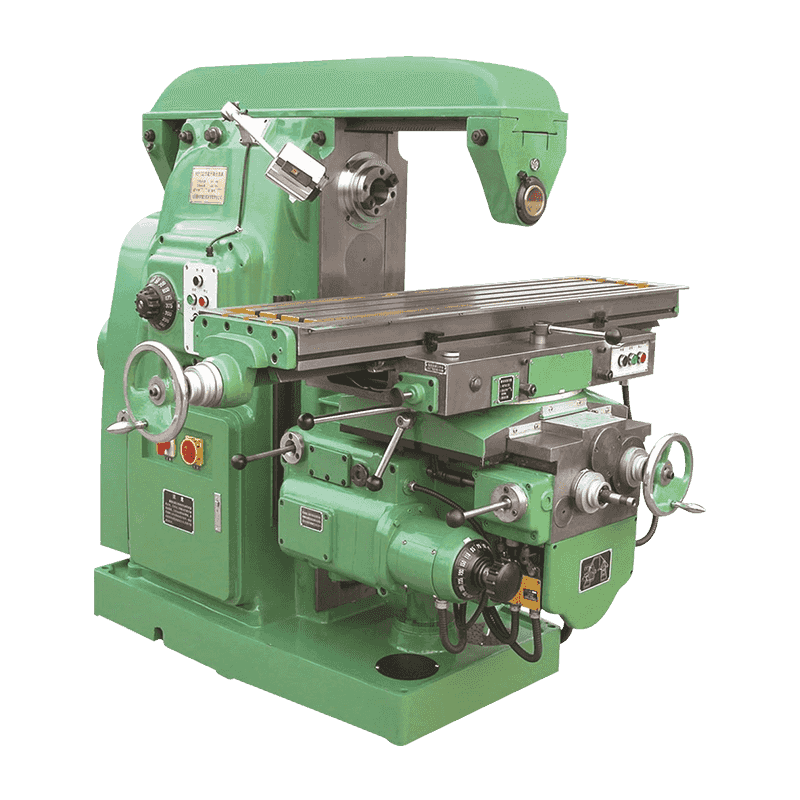
Op een freesmachine is de opstelling omgekeerd. Het werkstuk wordt op de machinetafel geklemd en een roterende meerpuntsfrees beweegt er in verschillende assen overheen - gewoonlijk X, Y en Z, met extra roterende assen op meer geavanceerde bewerkingscentra. Omdat het werkstuk niet roteert, kan het gereedschap het vanuit elke richting benaderen en vlakke vlakken, sleuven, kamers, schuine kenmerken en complexe driedimensionale contouren genereren.
Het praktische gevolg is eenvoudig: een draaibank creëert symmetrie rond één rotatie-as, terwijl een frees kenmerken creëert die verwijzen naar vlakken en nulpunten. Ronde delen zijn dus gedraaid; blokvormige of plaatvormige onderdelen worden gefreesd.
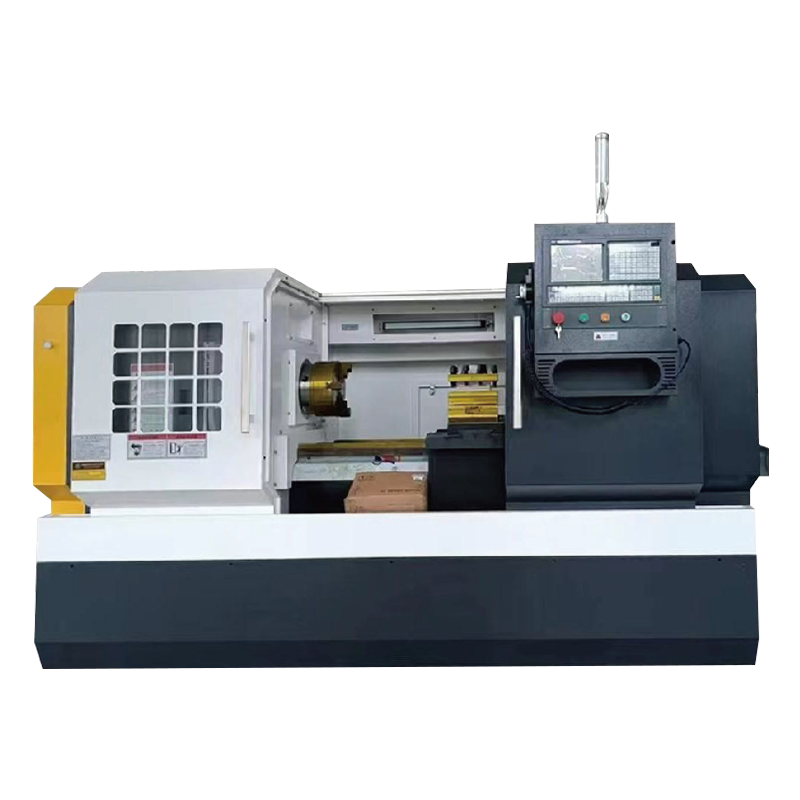
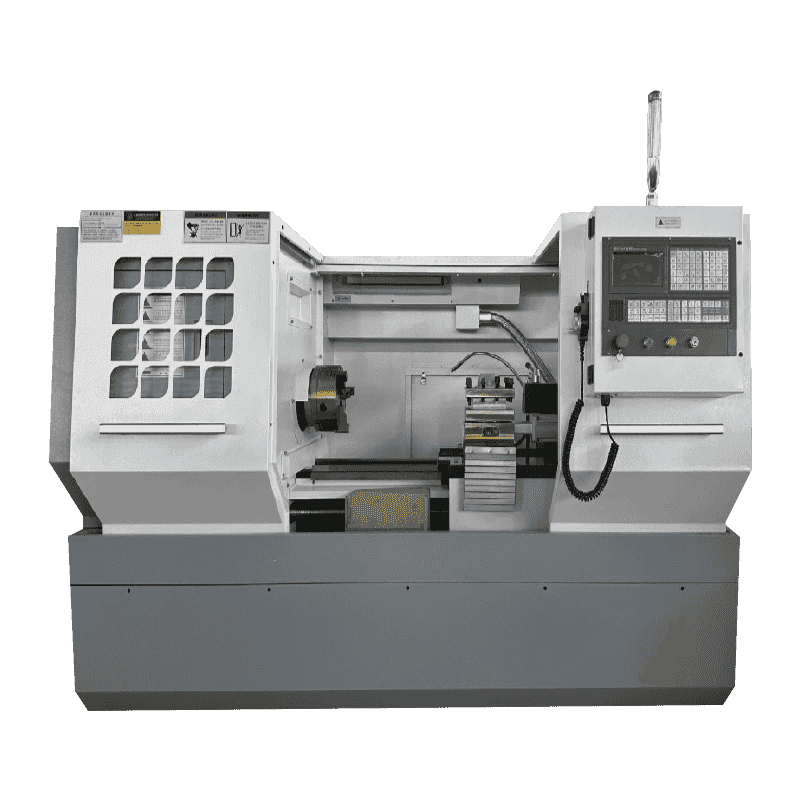 CK6140 Zeer nauwkeurige CNC-horizontale draaibank voor as- en schijfbewerking Deze draaibank is ideaal voor ronde, symmetrische onderdelen zoals assen en schijven. De lasergecontroleerde asnauwkeurigheid en het stijve gietbed zorgen voor een stabiele precisie, waardoor het een praktische keuze is wanneer draaibewerkingen uw workflow domineren. Bekijk Product →
Molen versus draaibank: de belangrijkste verschillen in één oogopslag
In de onderstaande tabel worden de twee machines naast elkaar vergeleken, zodat het operationele contrast gemakkelijk te beoordelen is.
| Vergelijkingspunt | Draaibank | Freesmachine |
|---|---|---|
| Primaire beweging | Werkstuk draait | Snijgereedschap draait |
| Soort gereedschap | Eénpunts snijgereedschap | Meerpunts roterende snijder |
| Typische onderdeelgeometrie | Rond en asymmetrisch | Prismatisch met platte vlakken en gaten |
| Gemeenschappelijke operaties | Draaien, vlakdraaien, draadsnijden, kotteren, groefsteken | Vlakfrezen, eindfrezen, boren, tappen, contouren |
| Werkstukopspanning | Chuck, spantang, centreert | Machinebankschroef, klemmen, armaturen |
| Meest geschikt voor | Assen, bussen, katrollen, flenzen, ringen | Beugels, behuizingen, mallen, spruitstukken, platen |
Deelgeometrie: ronde componenten versus prismatische componenten
Als een werkstuk een rotatie-as heeft en in een spantang kan worden vastgehouden, is het bijna altijd een draaibankklus. Motorassen, aandrijfpoelies, bussen, hydraulische fittingen, draadstangen en klepstelen worden efficiënt geproduceerd op CNC-draaibanken en draaicentra. Het roterende werkstuk behoudt een sterke concentriciteit tussen alle gedraaide diameters, en het draaien op één punt zorgt voor een gladde, consistente oppervlakteafwerking die moeilijk te evenaren is met enig ander snijproces.
Freesmachines nemen het over wanneer het onderdeel bestaat uit vlakke oppervlakken, precieze gatenpatronen, sleuven, hoeken of ingesloten holtes. Tandwielkastbehuizingen, machinebasissen, spruitstukplaten, matrijsinzetstukken en elektronische behuizingen zijn typische freeswerkstukken. Een verticaal bewerkingscentrum met een automatische gereedschapswisselaar kan deze onderdelen frezen, gaten boren en tappen, en het onderdeel in één opspanning voltooien, waardoor de insteltijd wordt verkort en accumulatie van toleranties wordt vermeden.
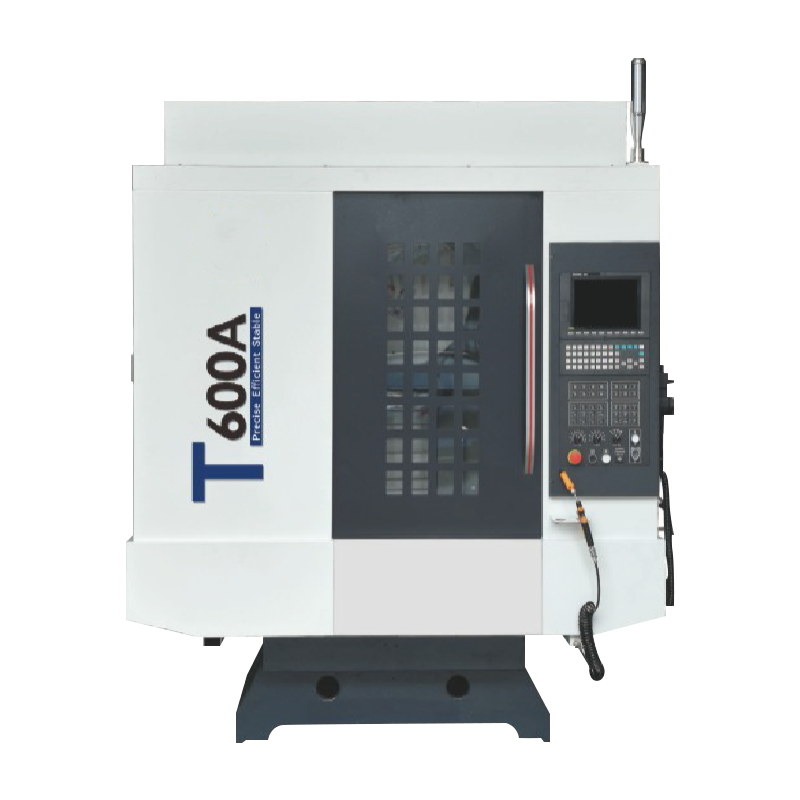
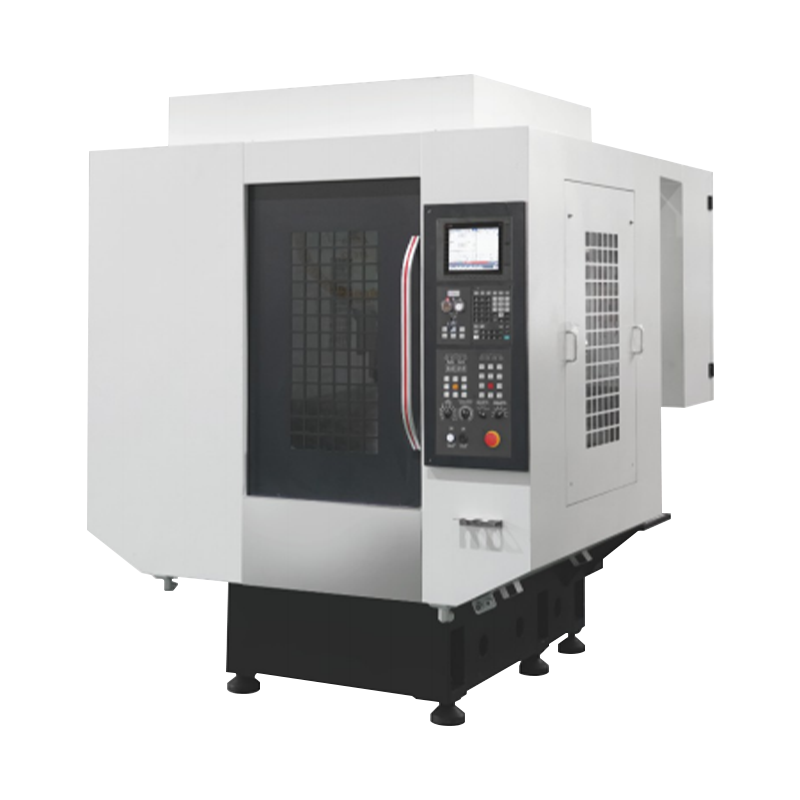
 1165A Snel verticaal bewerkingscentrum voor zwaar gebruik Voor vlakke oppervlakken, gatenpatronen, sleuven en holtes biedt dit bewerkingscentrum hoge snelheid en precisie. De automatische gereedschapswisselaar en de stijve structuur ondersteunen frezen, boren en tappen in één opstelling, waardoor de cyclustijd wordt verkort. Bekijk Product →
Sommige delen overschrijden de grens. Een as met spiebaan wordt bijvoorbeeld eerst op diameter gedraaid en vervolgens op een frees gemonteerd voor de gleuf. Wanneer dit patroon in uw ordermix voorkomt, wordt het bezitten van beide machinetypes de praktische oplossing.
Operaties en praktische productieverschillen
Elk machinetype heeft zijn eigen reeks standaardbewerkingen. Als u deze weet, kunt u de apparatuur afstemmen op de opdrachten die u aanbiedt.
Kerndraaibankbewerkingen
- Draaien - het bewerken van de buitendiameter van een roterend werkstuk over de lengte ervan
- Facing - het produceren van een plat eindoppervlak loodrecht op de spilas
- Draadsnijden - snijden van interne of externe schroefdraad met een enkelpuntsgereedschap
- Kotteren - bestaande gaten vergroten en afwerken met behulp van een enkelpuntsgereedschap
- Groeven en afsteken — het snijden van smalle uitsparingen of het scheiden van voltooide onderdelen van de baar
Kernfreesbewerkingen
- Vlakfrezen - het genereren van vlakke oppervlakken met behulp van het vlak van een roterende frees
- Eindfrezen – het snijden van sleuven, profielen, kamers en schouders met de zijranden van de frees
- Boren - gaten maken met roterende spiraalboren, handmatig of via een gereedschapswisselaar
- Tappen - het snijden van interne schroefdraad met een roterende machinetap
- Contouren — het produceren van twee- en driedimensionale profielen via meerassige voeding
Ook het precisiegedrag verschilt. Draaibanken blinken uit in rondheid en concentriciteit, omdat elke gedraaide diameter wordt gegenereerd door één rotatie van het onderdeel. Freesmachines blinken uit in vlakheid, haaksheid en nauwkeurigheid van de gatpositie, omdat naar deze kenmerken wordt verwezen vanaf de vaste manieren van de machine in plaats van vanaf een roterende spilas.
Hoe u kunt kiezen tussen een molen en een draaibank
Gebruik de volgende beslissingslogica bij het plannen van uw apparatuurlijst.
- Begin met onderdeelgeometrie. Een rotatiesymmetrisch onderdeel hoort op een draaibank; een blok, plaat of beugel met bewerkte vlakken en gaten hoort op een molen.
- Identificeer de kritische dimensies. Als de belangrijkste toleranties betrekking hebben op diameters, schroefdraden en vlakken loodrecht op de middellijn, kies dan een draaibank. Als ze zich op vlakke oppervlakken, sleuven en gatenpatronen bevinden, kies dan een frees.
- Houd rekening met batchgrootte en cyclustijd. Een CNC-draaibank is zeer efficiënt voor het draaien van ronde plano's in grote volumes, terwijl een bewerkingscentrum geschikt is voor batches waarbij meerdere bewerkingen op verschillende vlakken in één opspanning worden gecombineerd.
- Evalueer secundaire bewerkingen. Als de meeste onderdelen zowel moeten worden gedraaid als gefreesd, plan dan een workflow met twee machines of kijk naar een draaifreescentrum.
- Controleer de grootte en het gewicht van het werkstuk. Korte onderdelen met een grote diameter zijn vaak gemakkelijker te bewerken op een verticale draaibank, terwijl lange assen beter zijn op horizontale draaicentra.
Machineoriëntatie is ook van belang. Als uw onderdelen een grote diameter en een korte lengte hebben, kan een verticale draaibank een slimmere keuze zijn dan een horizontale machine. Onze vergelijking van verticale draaibank versus horizontale draaibank legt dit besluit praktisch uit.
Wanneer u beide nodig heeft: bouw een uitgebalanceerde machinemix
In de praktijk kiest een moderne machinewerkplaats zelden tussen een freesmachine en een draaibank; de meest veelzijdige werkplaatsen installeren beide. Een typische workflow stuurt ronde plano's naar een horizontaal draaicentrum voor draaien aan de buiten- en binnendiameter, en verplaatst het onderdeel vervolgens naar een verticaal bewerkingscentrum voor vlakfrezen, boren en tappen van montagefuncties. Deze twee machinetypen vullen elkaar aan en samen zorgen ze ervoor dat een werkplaats een veel breder scala aan productiewerkzaamheden kan uitvoeren.
Als u nieuw bent bij het proces, bekijk dan eerst de basisprincipes. Onze gids voor CNC-draai- en freestechnologie schetst de basisbewerkingen, machinestructuren en werkstukcategorieën achter beide processen.
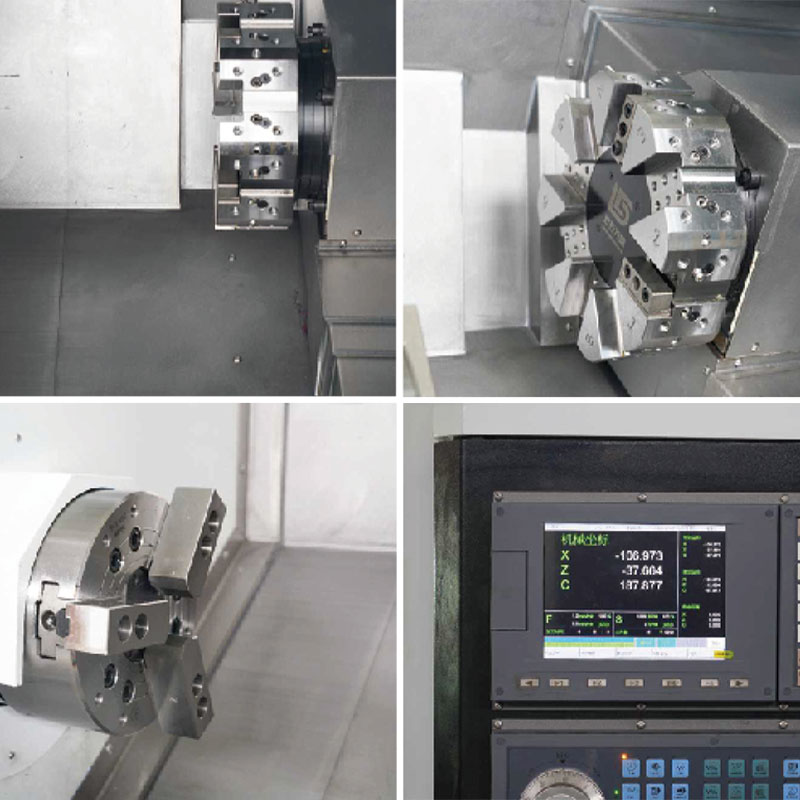 NC-106 Horizontaal draaicentrum met freesmogelijkheden Dit draaicentrum combineert draaien met boren, kotteren en frezen, waardoor de overdracht van werkstukken wordt verminderd. De robuuste gegoten bed- en servobediening behouden de nauwkeurigheid, waardoor deze geschikt is voor complexe onderdelen in veeleisende industrieën. Bekijk Product →
De onderste regel
Het verschil tussen een frees en een draaibank komt neer op welk onderdeel de snijbeweging verzorgt. Wanneer het werkstuk roteert en het gereedschap relatief gefixeerd blijft, is het een draaibank. Wanneer de frees draait en het werkstuk wordt vastgeklemd, is het een frees. Kies eerst op basis van de onderdeelgeometrie: ronde en symmetrische onderdelen wijzen naar draaien; vlakke, blokvormige of door gaten gedomineerde onderdelen wijzen op frezen. Als uw productiemix beide omvat (de gebruikelijke situatie bij verspaning), zorg er dan voor dat draaicentra en bewerkingscentra naast elkaar werken, en stem de grootte, het vermogen en de configuratie van elke machine af op de specifieke werkstukken die u moet produceren.