



Aarzel niet om contact op te nemen wanneer u ons nodig hebt!
 Thuis / Nieuws / Industrnieuws / Onderdelen van een CNC-freesmachine uitgelegd: functie, specificaties en tips
Onderdelen van een CNC-freesmachine uitgelegd: functie, specificaties en tips
 2026.09.02
 Industrnieuws
Kernantwoord: de essentiële onderdelen van een CNC-freesmachine in één oogopslag
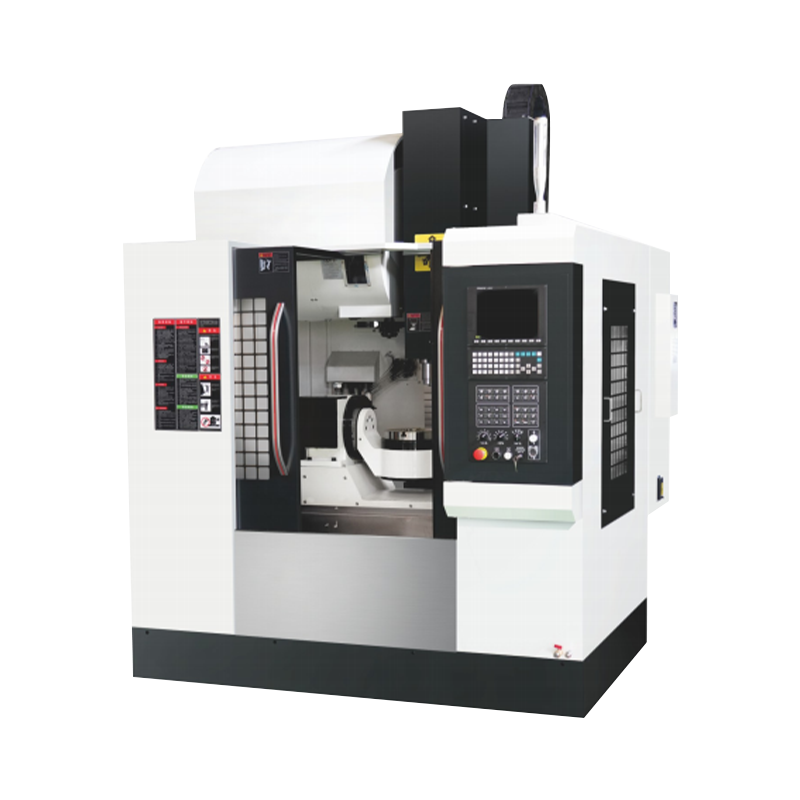
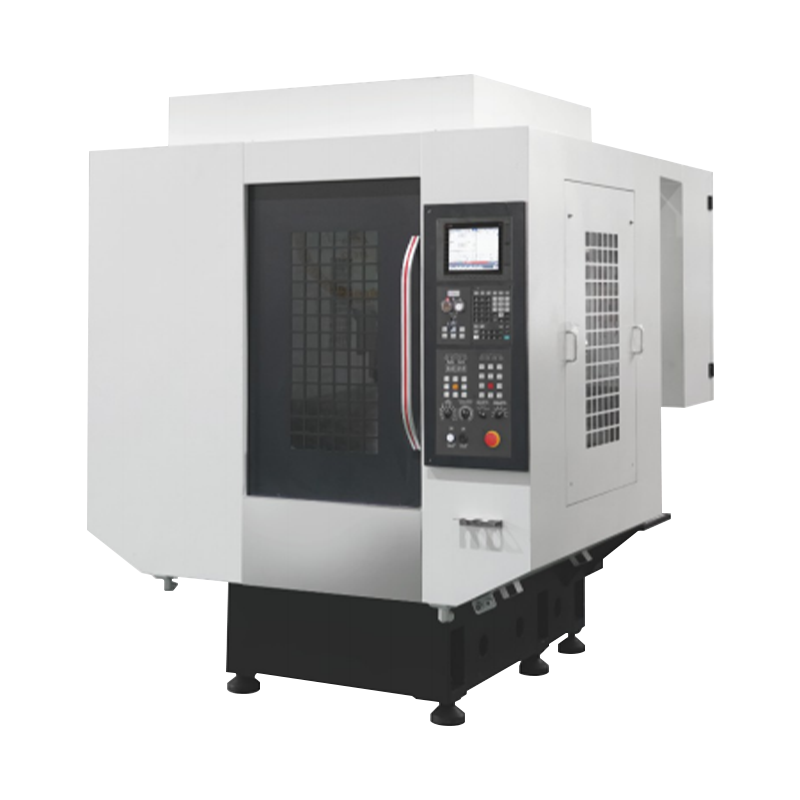
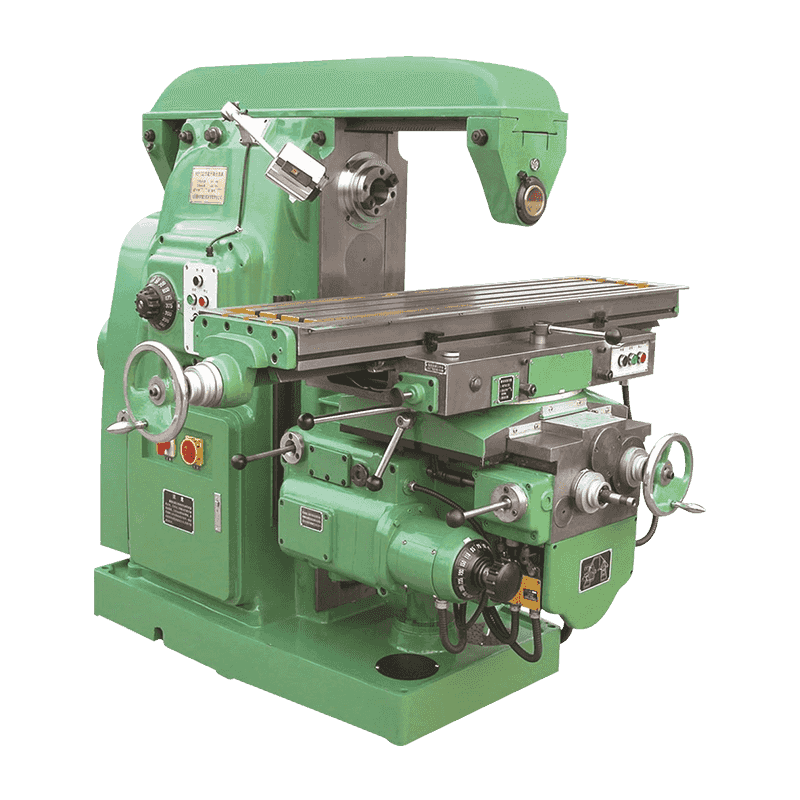
A CNC-freesmachine is opgebouwd uit zeven kerngroepen van onderdelen: de machinebasis en -kolom, de werktafel, de spileenheid, het asaandrijfsysteem (servomotoren, kogelomloopspindels en lineaire geleidingen), het gereedschapsmagazijn met zijn automatische gereedschapswisselaar, de CNC-controller en het koel- en smeersysteem. Elk van deze groepen heeft een direct, meetbaar effect op de snijnauwkeurigheid, stijfheid en dagelijkse productie. Begrijpen wat elk onderdeel doet is dus de snelste manier om een freesmachine correct te evalueren, bedienen of onderhouden.
Een typisch verticaal bewerkingscentrum met 3 assen draait a toerentalbereik van 6.000 tot 12.000 tpm , een werktafelreis van ongeveer 800 tot 1.000 mm op de X-as en ijlgangsnelheden tussen 24 en 48 m/min. In de onderstaande secties wordt elk onderdeel afzonderlijk opgesplitst, wordt uitgelegd hoe ze op elkaar inwerken tijdens een bewerkingscyclus, en wordt weergegeven waar freesmachineonderdelen verschillen van CNC-draaibankonderdelen, zodat kopers de twee machinetypen niet met elkaar verwarren.
Hoe het bewerkingsproces door elk onderdeel stroomt
Het is nuttig om onderdelen afzonderlijk te begrijpen, maar als u ziet hoe ze samenwerken tijdens een enkele bewerkingscyclus, wordt de relatie daartussen veel duidelijker.
- 1 Klemmen — het werkstuk wordt op de werktafel bevestigd door middel van een bankschroef, opspaninrichting of klemplaat.
- 2 Gereedschap laden — de automatische gereedschapswisselaar trekt de benodigde frees uit het gereedschapsmagazijn in de spil.
- 3 Positionering — servomotoren drijven de kogelomloopspindels aan en verplaatsen de tafel en de spilkop langs geprogrammeerde X-, Y- en Z-coördinaten.
- 4 Snijden — de spil roteert het gereedschap met het geprogrammeerde toerental terwijl koelmiddel op de snijzone wordt gespoten.
- 5 Afwerking — zodra alle gereedschapsbanen klaar zijn, keert de tafel terug naar huis en wordt het voltooide onderdeel verwijderd voor inspectie.
Belangrijke spil- en motorspecificaties die de prestaties beïnvloeden
Een spilmotor van 15 kW kan grofweg drie keer sneller in staal snijden dan een unit van 5,5 kW bij dezelfde gereedschapsdiameter.
De spil en de aandrijfmotor zijn meestal de duurste onderdeelgroep op een CNC-freesmachine, en hun specificatie bepaalt welke materialen en snijdieptes de machine aankan. Veel voorkomende referentiebereiken zijn onder meer:
- Spindelvermogen: 5,5 kW tot 15 kW voor algemene verticale bewerkingscentra
- Spilsnelheid: tot 12.000 tpm op standaardmodellen, met hogesnelheidsspindels die 24.000 tpm bereiken
- Snelle doortocht: 24 tot 48 m/min afhankelijk van het servomotorkoppel en de kogelomloopspindel
- Positioneringsnauwkeurigheid: meestal binnen ±0,005 mm op een goed onderhouden assysteem
Het kiezen van de juiste gereedschapshouder en automatische gereedschapswisselaar
De gereedschapshouder en de automatische gereedschapswisselaar (ATC) werken samen om messen midden in het programma te wisselen zonder handmatige tussenkomst. Het juist krijgen van deze onderdeelgroep heeft een grote impact op de cyclustijd en herhaalbaarheid.
Praktische selectietips
- Zorg ervoor dat de tapsheid van de gereedschapshouder (BT30, BT40 of HSK) overeenkomt met de specificatie van de spilneus voordat u gereedschap bestelt.
- Controleer de ATC-capaciteit — a 16 tot 24 stationsmagazijn dekt de meeste algemene freesklussen af zonder veelvuldig handmatig herladen.
- Controleer de gereedschapswisseltijd, aangezien er sprake is van een snelle wisselaarmiddeling 1 tot 2 seconden per swap kan zinvolle minuten besparen op een multitoolprogramma.
- Balanceer gereedschapshouders boven ongeveer 8.000 tpm om slijtage van de spillagers door onbalanstrillingen te voorkomen.
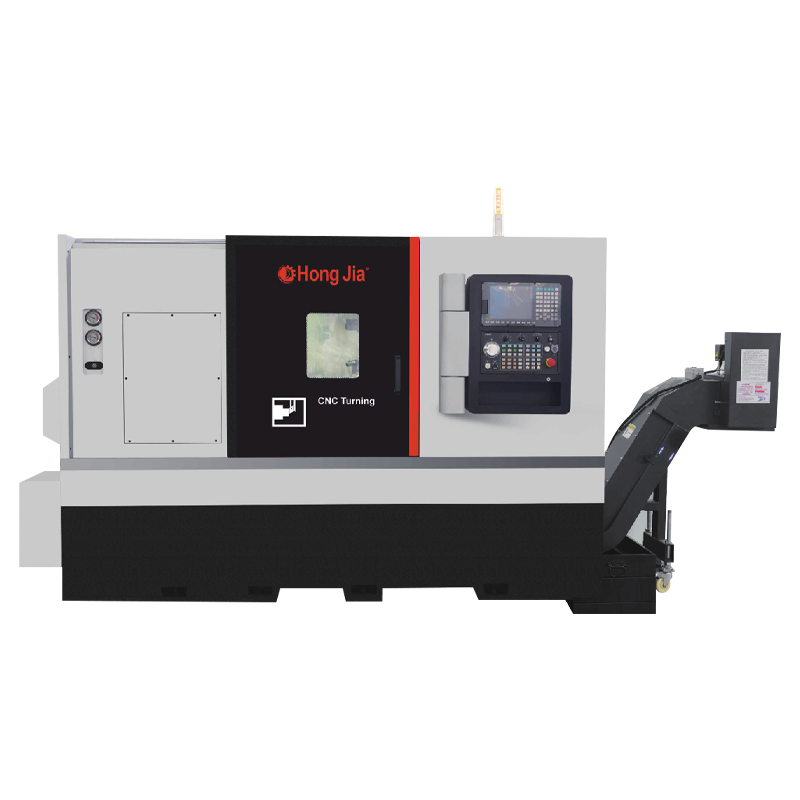
CNC-freesmachineonderdelen versus CNC-freesmachineonderdelen CNC-draaibank Onderdelen: gewone mix-ups
Kopers die nieuw zijn bij CNC-apparatuur gaan vaak uit van: CNC-draaibank en een CNC-freesmachine hebben dezelfde onderdeelnamen, maar op elk platform vervullen verschillende componenten een heel verschillende rol. De onderstaande tabel neemt de meest voorkomende verwarring weg.
| Deel | Op een CNC-freesmachine | Op een CNC-draaibank |
|---|---|---|
| Werkstukopspanning | Bankschroef of armatuur vastgeschroefd aan een vaste werktafel | Klauwplaat die het werkstuk tegen een vast gereedschap draait |
| Spindel rol | Draait het snijgereedschap terwijl het werkstuk stil blijft staan | Draait het werkstuk terwijl het snijgereedschap stil blijft staan |
| As-indeling | Meestal lineaire X-, Y- en Z-assen | Meestal lineaire X- en Z-assen met continue rotatie van de C-as |
| Best passende onderdelen | Zakken, sleuven, platte vlakken, geboorde patronen | Ronde assen, moffen, schroefdraad- en conische delen |
Belangrijkste verschillen op onderdeelniveau tussen een CNC-freesmachine en een CNC-draaibank.
Onderhoudschecklist voor de betrouwbaarheid van onderdelen op lange termijn
De meeste defecten aan onderdelen op een CNC-freesmachine zijn eerder te wijten aan overgeslagen smering of vertraagde reiniging dan aan defecte componenten. Een eenvoudige, consistente checklist verlengt de levensduur van onderdelen aanzienlijk.
- Smeer kogelomloopspindels en lineaire geleidingen doorgaans volgens het door de fabrikant vastgestelde schema elke 40 tot 80 bedrijfsuren .
- Inspecteer de ATC-grijperarm en het gereedschapsklemmechanisme maandelijks op slijtage waardoor een gereedschap halverwege de cyclus zou kunnen vallen.
- Reinig de koelvloeistoffilters en controleer de concentratie wekelijks om verstopping van de spuitmonden en oververhitting van de spil te voorkomen.
- Controleer de temperatuur van de spindellagers tijdens het opwarmen; een stabiele aflezing onder 60°C na 20 minuten duidt dit doorgaans op een gezonde lagering.
Veiligheidsopmerkingen bij het omgaan met bewegende onderdelen
Verschillende onderdelen op een CNC-freesmachine bewegen met hoge snelheid of vervoeren opgeslagen energie, dus een paar veiligheidsgewoonten mogen nooit worden overgeslagen.
- Houd de spilbescherming en asafdekkingen gesloten tijdens elke snijcyclus; reik nooit in de werkzone terwijl de spil draait.
- Schakel de machine uit voordat u onderhoud aan het ATC-magazijn, de kogelomloopspindels of de koelvloeistofpomp uitvoert.
- Gebruik de juiste balansgraad van de gereedschapshouder bij een hoog toerental om plotseling uitwerpen van het gereedschap te voorkomen.
- Draag alleen snijbestendige handschoenen als de spil volledig gestopt is, nooit terwijl deze draait.
Veelgestelde vragen over CNC-freesmachine Onderdelen
Q Welk onderdeel slijt het snelst op een CNC-freesmachine?
Snijgereedschappen en gereedschapshouders verslijten het eerst omdat ze in direct contact staan met het werkstuk, gevolgd door kogelomloopspindels en lineaire geleidingen als smering wordt verwaarloosd.
Q Kan hetzelfde gereedschap worden gebruikt op een CNC-freesmachine en een CNC-draaibank?
Nee. Een CNC-draaibank gebruikt draaiwisselplaten en enkelpunts snijgereedschappen die in een vaste gereedschapspaal zijn gemonteerd, terwijl een freesmachine gebruik maakt van roterende vingerfrezen, boren en vlakfrezen die in de spil worden vastgehouden.
Q Hoe vaak moeten de CNC-besturing en aandrijfonderdelen worden gecontroleerd?
Een basisinspectie van connectoren, koelventilatoren en back-upbatterijen om de drie tot zes maanden is meestal voldoende om ongeplande elektrische uitval te voorkomen.
Q Waar kan ik volledige onderdeelconfiguraties voor een CNC-freesmachine bekijken?
De volledige spil-, as- en gereedschapsmagazijnspecificaties voor de huidige modellen staan vermeld op de Hongjia CNC-productpagina.
