


Aarzel niet om contact op te nemen wanneer u ons nodig hebt!
 Thuis / Nieuws / Industrnieuws / 5-assige CNC-machine: de complete kopersgids voor het bewerken van complexe onderdelen
5-assige CNC-machine: de complete kopersgids voor het bewerken van complexe onderdelen
 2026.09.30
 Industrnieuws
Een matrijzenmakerij in Ningbo heeft onlangs een beugel voor de lucht- en ruimtevaart aangenomen met voorgevormde zakken aan vijf zijden. Hun drieassige verticale bewerkingscentrum had 38 uur bewerking nodig, vijf afzonderlijke opstellingen en twee handmatige herinrichtingen. Dezelfde batch kwam in 19 uur en in twee opstellingen uit een verticaal bewerkingscentrum met vijf assen, met een oppervlakteafwerking van 0,8 µm zonder onderbrekingen. Die kloof is precies de reden waarom 5-assige machines de serieuze gesprekken over metaalbewerking domineren.
Het praktische antwoord is echter niet simpelweg “koop een 5-assige machine” en stop ermee. Het is het kiezen van de juiste configuratie – positioneel 3 2, volledig gelijktijdig vijfassig of een draai-freescentrum – voor de onderdelen die u daadwerkelijk snijdt. In deze gids wordt uitgelegd wat elke optie doet, wat het werkelijk kost en waar de terugverdientijd zichtbaar is.
Wat is een 5-assige CNC-machine?
Een 5-assige CNC-machine is een computergestuurd bewerkingssysteem dat een snijgereedschap of een werkstuk langs vijf onafhankelijk geïnterpoleerde assen beweegt: de drie lineaire assen X, Y en Z, plus twee rotatieassen - meestal A (rotatie om X), B (rotatie om Y) en C (rotatie om Z). Dankzij de rotatie-assen kan het gereedschap vrijwel elk vlak van het werkstuk benaderen, waardoor meerdere opspanopstellingen in één programma samenvallen.
De drie carrosserievarianten hieronder veranderen de onderdeelgroottes die u kunt vasthouden, de stijfheid die u kunt verwachten en de prijs die u betaalt:
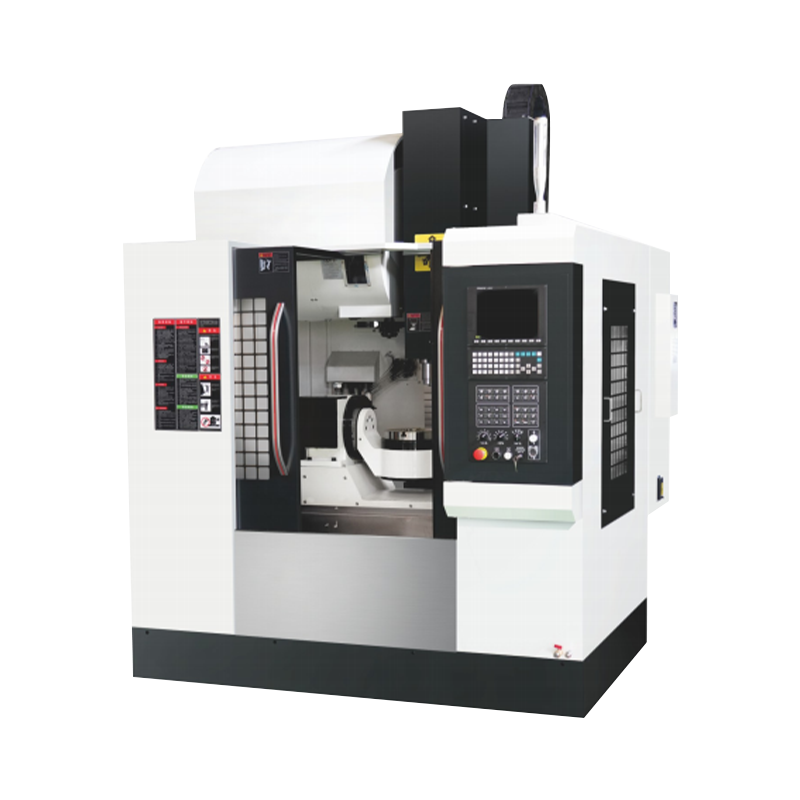
- Taptafelmachines kantel en roteer het werkstuk op een ingebouwde draaitafel. Compacte voetafdruk, uitstekende stijfheid en de dominante keuze voor onderdelen tot ongeveer 800 mm.
- Draaikop- en portaalmachines houd het werkstuk stil op de vloer en kantel in plaats daarvan de spilkop. Het beste voor lange, zware of grote onderdelen die niet veilig kunnen worden geroteerd.
- Draai-freescentra combineer draaibankdraaien met live-freesfrezen, aangedreven boren en een Y- of B-as. Ze bieden de snelste route naar meerassige mogelijkheden voor assen, flenzen en andere roterende onderdelen.
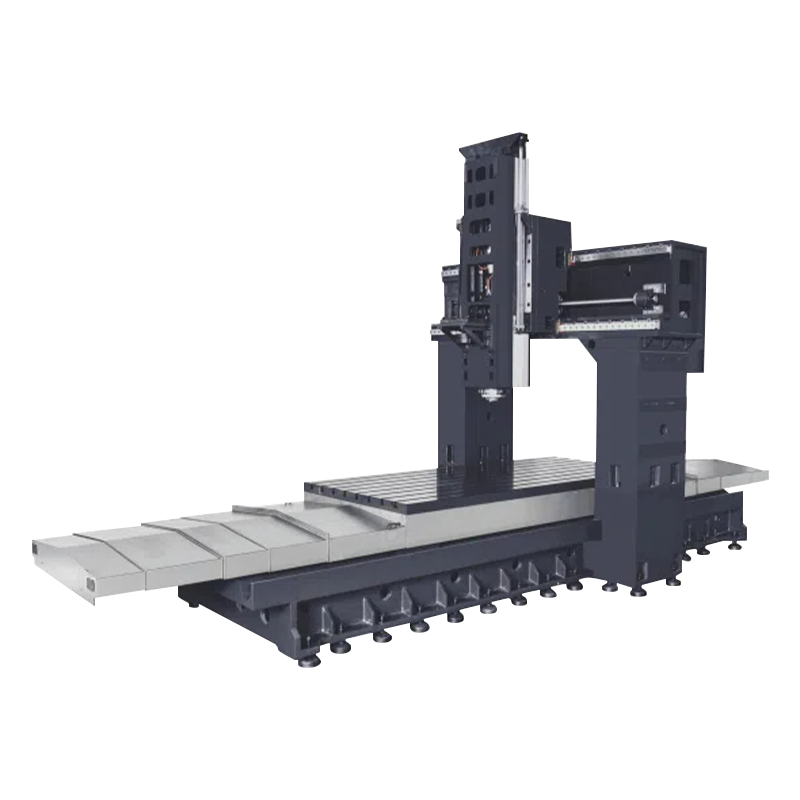 Dubbelkoloms bewerkingscentrum voor stabiele precisie Dit centrum combineert een stijve structuur met dubbele kolommen met hoogwaardige kogelomloopspindels en spindels, ideaal voor boor- en tapwerkzaamheden die herhaalbare nauwkeurigheid vereisen. Bekijk Product →
| Lichaamsstijl | Meest geschikte onderdelen | Typisch maatbereik | Belangrijkste beperking |
|---|---|---|---|
| Trunnion-tafel | Matrijzen, ruimtevaartbeugels, medische componenten | Tot 800 mm kubus | Draaitafel beperkt het maximale werkstukgewicht |
| Draaikop / portaal | Grote matrijzen, structurele frames, lange profielen | 1 m tot enkele meters | Hogere kosten; meer vloeroppervlak nodig |
| Draai-freescentrum | Assen, flenzen, kleplichamen | Tot 600 mm gedraaide diameter | De freescapaciteit is ondergeschikt aan de draaiprestaties |
3 2 versus volledig gelijktijdig: The Fork in the Road
Vergelijk de twee bedrijfsmodi voordat u machines vergelijkt. Op een brochure lijken ze op elkaar, maar op de winkelvloer gedragen ze zich heel anders.
Positioneel 3 2 (positionering op vijf assen)
De machine roteert het onderdeel of de kop naar een vaste hoekpositie, vergrendelt de roterende assen en bewerkt vervolgens met een standaard beweging over drie assen. Dit is hoe de meeste "5-assige" taken feitelijk worden uitgevoerd. Het verwijdert complexe schuine opspanningen, verbetert het bereik van het gereedschap en zorgt ervoor dat het programmeren dicht bij normaal drieassig CAM-werk blijft. Voor de meeste werkplaatsen is dit de snelste en veiligste eerste stap naar vijfassige mogelijkheden.
Volledig gelijktijdig vijfassig
Alle vijf de assen interpoleren continu tegelijkertijd, zodat het gereedschap een constante relatie onderhoudt met een gebeeldhouwd oppervlak. Dit is essentieel voor turbinebladen, waaiers en complexe vormkernen. Het vereist een goede 5-assige CAM-module, een bijpassende postprocessor en betrouwbare simulatie - anders neemt het risico op een botsing snel toe.
| Criterium | 3 2 positioneel | Volledig gelijktijdig |
|---|---|---|
| Bewerkende beweging | Roterende assen vergrendeld tijdens het snijden | Alle vijf de assen bewegen tijdens het snijden |
| Typische onderdelen | Prismatische delen met meerdere gezichten, steile wanden, diepe zakken | Gebeeldhouwde oppervlakken, messen, elektroden |
| CAM-complexiteit | Standaard 3-assige CAM plus rotatie | Speciale 5-assige gereedschapspadmodule vereist |
| Risico op botsing | Matig, gemakkelijker te controleren | Hoger; simulatie sterk aanbevolen |
| Belangrijkste investering | Machinestijfheid eerst | CAM, postprocessor en eerst training |
Vijf voordelen die u kunt meten voordat u koopt
Het marketingverhaal over 5-assig gaat altijd over vloeiende lijnen. Het meetbare verhaal gaat over opstellingen, doorbuiging en kosten per onderdeel. Deze vijf voordelen overleven het contact met een echt productieschema:
- Minder opstellingen — één klemming vervangt vier of vijf. Elke verwijderde klemcyclus verwijdert ook een tolerantiestapel en een risico op handmatige fouten.
- Kortere, stijvere gereedschappen — het gereedschap blijft loodrecht op de snede, zodat lange verlengde houders overbodig worden. Doorbuiging neemt af en gereedschapsbreuk neemt af.
- Betere oppervlakteafwerking — een constante snijhoek zorgt voor een consistente spaanbelasting. Schimmel- en medische onderdelen verlaten de machine met veel minder handmatig polijsten.
- Langere standtijd — een gunstige aangrijping langs de volledige fluit verspreidt hitte en slijtage; werkplaatsen rapporteren doorgaans een 20-40% langere standtijd op meerzijdige onderdelen.
- Nieuwe geometrie wordt mogelijk — ondersnijdingen, schuine gaten en diepe holtes waar geen recht gereedschapspad bij kan komen, worden in één programma bewerkt.
 1165A Hoge snelheid, hoge precisie, zwaar uitgevoerd bewerkingscentrum Met lineaire geleidingen met grote overspanning en voorgespannen kogelomloopspindels vermindert dit model de doorbuiging en de insteltijd, wat een directe impact heeft op de kosten per onderdeel in de productie. Bekijk Product →
Wat een 5-assige machine niet alleen oplost
De snelste manier om geld te verliezen op een aankoop van 5 assen is door de machine als het hele project te beschouwen. Vier kosten vallen buiten de machineprijs en verdienen elk hun eigen budgetlijn:
- CAM-software en postprocessor. Een capabele 5-assige CAM-stoel kost ongeveer $ 8.000 tot $ 40.000, en een slecht op elkaar afgestemde post-processor produceert stilletjes onbruikbare programma's.
- Programmeer- en operatorvaardigheid. Een programmeur met 5 assen verdient doorgaans 30-50% meer dan een tegenhanger met 3 assen. Budget voor inhuren of trainen voordat de machine arriveert.
- Simulatie en verificatie. Botsingscontrole is niet optioneel zodra de tafel draait. De softwarekosten zijn klein; de crashkosten van een spilkop van $ 3000 zijn dat niet.
- Kalibratie en onderhoud. Roterende assen drijven door thermische groei en impact. Een kalibratieschema en test-cut-routine moeten een regelitem zijn, en geen bijzaak.
Belangrijke parameters die u moet controleren als u machines vergelijkt
Een specificatieblad bepaalt de uitkomst zodra de beslissing is genomen. Deze vijf parameters veroorzaken de meeste aankoopfouten omdat ze met elkaar interacteren:
| Parameter | Waarom het ertoe doet | Typische waarden waarnaar moet worden gezocht |
|---|---|---|
| Bereik roterende as | Een kanteling van ±120° dekt de meeste vormen; Voor volledig omwikkelwerk is een rotatie van 360° nodig | Kantelen ±120°, rotatie 360° |
| Werkenvelop versus deelfamilie | De bruikbare envelop krimpt naarmate het onderdeel groeit; controleer de echte ruimte op volledige kanteling | Tafeldiameter 400–630 mm voor middelgrote onderdelen |
| Spindelkracht en snelheid | Aluminium wil hoge snelheid; staal en titanium hebben koppel nodig | 12.000–18.000 tpm, 15–30 kW voor algemeen werk |
| Nauwkeurigheid en herhaalbaarheid | Roterende assen domineren meestal de eindtolerantie; controleer de bidirectionele herhaalbaarheid | ±0,005 mm lineair, ±5 boogsec roterend |
| Controle en peiling | In-process meten is belangrijker op 5-assen, omdat u halverwege de cyclus niet handmatig kunt controleren | Sondeklare besturing met gereedschapsmeting |
Vergelijk deze cijfers met een echte machine in onze catalogus van bewerkingscentra , waar elk model de geteste specificatie vermeldt.
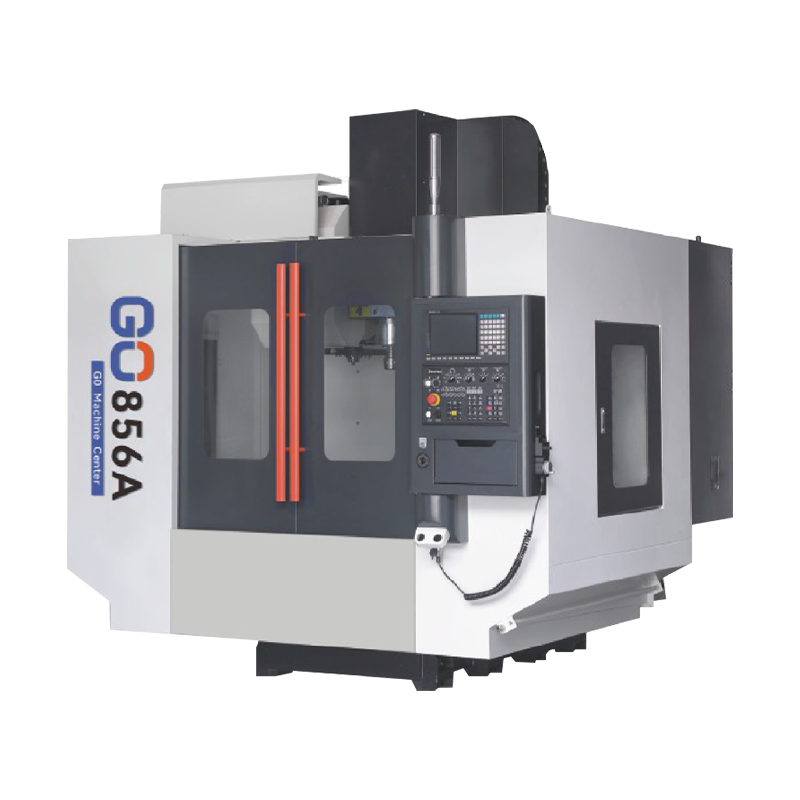 856A Bewerkingscentrum voor zwaar gebruik De doosvormige kolom en de ondersteuning bij volledige belasting zijn bestand tegen trillingen tijdens zware zaagsneden, terwijl de voorgerekte spindels de stijfheid behouden – de moeite waard om te vergelijken met uw onderdelenmix. Bekijk Product →
Wanneer betaalt een vijfassige machine zichzelf terug?
Zet de marketing opzij en controleer de economische aspecten van uw eigen onderdelenmix. Twee situaties domineren echte aankoopbeslissingen:
De investering loont meestal wanneer
- Voor onderdelen moeten vier tot zes vlakken worden bewerkt en de insteltijd bedraagt meer dan 30% van de cyclustijd.
- Batchgroottes zijn klein tot middelgroot, dus het verkleinen van de instelconfiguratie is belangrijker dan de onbewerkte spilsnelheid.
- Werkstukmateriaal is zo duur dat één afgedankt onderdeel veel geld kost.
- Er is al een CAM-systeem aanwezig, dus een 5-assige module kan worden toegevoegd zonder van leverancier te wisselen.
De investering betaalt zich meestal niet uit wanneer
- De meeste onderdelen zijn eenvoudige 2,5D-prismatische vormen die in grote volumes op een lijn met 3 assen worden geproduceerd.
- Onderdelen overschrijden de capaciteit van de draaitafel en zouden een geheel andere machineklasse nodig hebben.
- De winkel heeft geen CAM- of postprocessormogelijkheden en is niet van plan programmeurs in te huren.
- Een draaifreescentrum zou hetzelfde resultaat bereiken voor minder geld.
Wat u de fabrikant moet vragen voordat u tekent
Het naamplaatje is slechts één onderdeel van een werkende cel. De leverancier moet drie vragen overtuigend beantwoorden: hoe de machine wordt getest vóór verzending, hoe snel reserveonderdelen worden verzonden en welke training er na installatie wordt gegeven. Ningbo Hongjia CNC Technology Co., Ltd. produceert sinds 2006 CNC-metaalsnijapparatuur en organiseert elke bestelling rond de onderdeelvereisten en acceptatietests van de klant - wat precies het gesprek is dat een serieuze 5-assige koper zou moeten voeren voordat hij een inkooporder plaatst.
Bekijk de technische achtergrond en fabriekscapaciteiten op onze bedrijfsprofiel en vergelijk vervolgens onze bewerkingscentra en draai-freescentra met de onderdeelfamilies die u bewerkt.
Een praktische routekaart voor beslissingen
Als u voor de eerste keer een 5-assige machine evalueert, gebruik dan deze volgorde in plaats van te vertrouwen op een brochure:
- Breng uw onderdeelfamilie in kaart: aantal vlakken, toleranties, materialen en huidige insteltijden.
- Beslis tussen 3 2 en volledig gelijktijdig op basis van oppervlaktegeometrie, niet op basis van marketing.
- Begroot het volledige systeem: machine, CAM, postprocessor, tasten, training en kalibratie.
- Regel een proefsnede en bevestig precies welke assen tijdens het echte programma zullen bewegen.
- Controleer de doorlooptijd, de beschikbaarheid van reserveonderdelen en de ondersteuning ter plaatse voordat u ondertekent.
Een vijfassige machine is niet één stuk gereedschap; het is een systeem van programmeren, simuleren, werkstukopspanning en service. De configuratie die bij uw onderdelen past – en een fabrikant die verantwoordelijk blijft na levering – is wat kapitaalkosten omzet in een meetbaar concurrentievoordeel.
