


Aarzel niet om contact op te nemen wanneer u ons nodig hebt!
 Thuis / Nieuws / Industrnieuws / Meerassige bewerking: typen, voordelen en hoe u de juiste apparatuur selecteert
Meerassige bewerking: typen, voordelen en hoe u de juiste apparatuur selecteert
 2026.09.23
 Industrnieuws
QC heeft zojuist de derde batch van een spruitstukgietstuk afgewezen omdat twee schuine poorten niet op één lijn liggen. Die afwijzing is het moment waarop de meeste machinewerkplaatsen beginnen te lezen over meerassige bewerking. Wanneer een werkstuk opnieuw moet worden vastgeklemd om hoekige of gebogen kenmerken te bereiken, introduceert elke nieuwe opstelling opnieuw uitlijnfouten, slijtage van de opspanning en het oordeel van de operator. Bij meerassige bewerking wordt het onderdeel in één klemming gehouden en kan het gereedschap het vanuit verschillende richtingen bereiken. Daarom gebruiken lucht- en ruimtevaart- en medische fabrikanten het al tientallen jaren. Het directe resultaat is nauwere toleranties en kortere doorlooptijden; het grotere resultaat is een voorspelbaar eerste-deel-correct proces. Toch is de machine slechts de helft van de oplossing: de CAM-gereedschapspaden, de werkstukopspanning en de ervaring van de programmeur bepalen of de extra assen daadwerkelijk hun brood verdienen.
Wat meerassige bewerking eigenlijk betekent
CNC-machines beschrijven beweging met coördinaatassen. De drie lineaire assen zijn X, Y en Z. Een roterende as die rond X draait is de A-as, rond Y is de B-as en rond Z is de C-as. Wanneer een machine lineaire assen combineert met minimaal één roterende as, wordt het een meerassige machine. De meeste vierassige machines gebruiken een draaitafel op de C-as; machines met vijf assen voegen een kantelbare spilkop, een kanteltafel of beide toe. De zinsnede 3 2 verwijst naar een vijfassige machine die wordt gebruikt in de positioneringsmodus, waarbij de roterende assen in een hoek bewegen, vergrendelen en vervolgens op dezelfde manier snijden als een drieassige machine.
In de onderstaande tabel worden de configuraties vergeleken die de banenwinkels domineren en de wisselwerking die deze met zich meebrengen:
| Configuratie | Beweging | Typische onderdelen | Belangrijkste kracht | Pas op |
|---|---|---|---|---|
| 3-assig | X, Y, Z lineair | Eenvoudige prismatische onderdelen, platen, zakken | Laagste kosten, eenvoudige programmering | Voor schuine functies zijn nog steeds aanvullende instellingen nodig |
| 4-assig (3 1) | X, Y, Z plus één roterende as | Gebogen sleuven, tandwielbehuizingen, lange profielen | Roterende beweging tegen redelijke kosten | Lengte van het onderdeel beperkt door de tafeldiameter |
| 5-assig 3 2 | X, Y, Z plus twee roterende assen | Beugels met schuine poorten, vormbases | Bereikt vijf kanten in één opstelling | Ontbreekt aan echt gelijktijdig vijfassig snijden |
| 5-assig gelijktijdig | X, Y, Z plus geïnterpoleerde roterende assen | Waaiers, turbinebladen, organische vormen | Beste oppervlakteafwerking en cyclustijd | Het duurst om te programmeren en te verifiëren |
| Multifunctioneel draaicentrum | X, Z, Y, C-as, tweede spil | Assen met gefreesde vlakken, kruisgaten, excentrieken | Het hele onderdeel is in één cyclus afgewerkt | Heeft live-tools en Y-as-mogelijkheden nodig |
Hoe meerassig bewerken het setup-denken verandert
Het toevoegen van assen voegt niet alleen beweging toe; het verandert het referentiesysteem. Op een 3-assige machine wordt een schuin gat gemaakt door het werkstuk op een schuine opspanning te plaatsen. De positie van het gat hangt dus af van hoe nauwkeurig die opspanning is vastgeklemd. Op een meerassige machine roteert de machine zelf het onderdeel of het gereedschap naar de geprogrammeerde hoek, en het enige referentiepunt dat ertoe doet is de gekalibreerde draaipositie. De armatuurfout stapelt zich niet meer op.
Ook de productievolgorde verandert van vorm:
- Modelleer het onderdeel in CAD en converteer het naar CAM, waarbij elk onderdeel in één coördinatensysteem wordt gedefinieerd.
- Simuleer het volledige programma, inclusief draaibeweging, gereedschapshoudervrijheid en tafelbeweging.
- Het werkstuk één keer opspannen en de referentieranden tasten of markeren.
- Voer de cyclus uit; de machine positioneert de roterende assen automatisch tussen de snedes.
- Inspecteer voltooide onderdelen tegen hetzelfde coördinatensysteem, omdat er niets opnieuw is vastgeklemd.
De tolerantiewinst ontstaat door het verwijderen van klemmingen. Een functie die na de derde heropspanning is bewerkt, bevat de verzamelde fouten van alle voorgaande opstellingen. Door het in de originele klemming te bewerken blijft het referentiepunt identiek. Daarom zien werkplaatsen met een herhaalbaarheid van 0,01 mm minder afvalonderdelen, zelfs als de cyclustijd nauwelijks verandert.
Wanneer meerassige bewerking loont
Niet elk onderdeel heeft vijf assen nodig. De kandidaten hebben doorgaans een aantal kenmerken gemeen: schuine gaten, gebogen railoppervlakken, getrokken malwanden of onderbroken sneden die een constante gereedschapsoriëntatie vereisen. De onderstaande vijfdelige families zijn de sterkste kandidaten:
- Structurele onderdelen voor de lucht- en ruimtevaart – dunwandige beugels, klephuizen en fittingen met schuine poorten; prototypes en productieonderdelen genieten dezelfde nauwkeurigheid bij één installatie.
- Vorm- en matrijscomponenten – kernen, inzetstukken en elektroden met getekende oppervlakken, waarbij een vijfassige afwerkingspassage de stapmarkeringen vermijdt die zijn achtergelaten door opnieuw klemmen.
- Medische implantaten en instrumenten – gebogen titaniumprofielen en samengestelde hoekgaten, waarbij een stabiele positionering de gevoelige geometrie beschermt.
- Aandrijflijnonderdelen voor auto's en motorfietsen – het koppelen van beugels, motorhardware en pedaalboxen die tussen revisies veranderen en snel opnieuw moeten worden geciteerd.
- Hydraulische en energiecomponenten – kleplichamen en connectoren met kruisgeboorde poorten die in het midden van het materiaal moeten samenkomen zonder te gaan drijven.
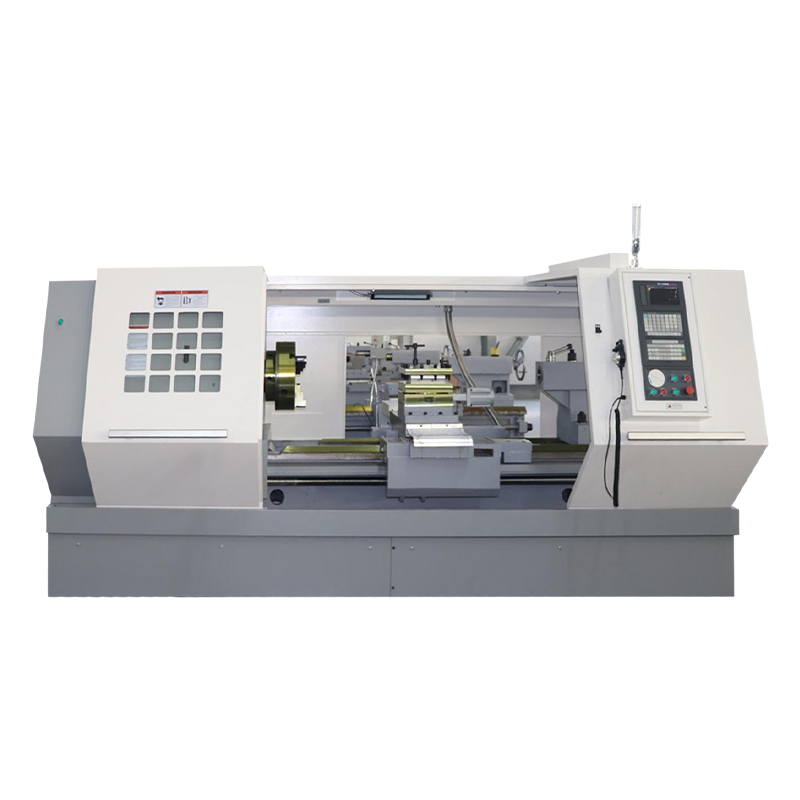
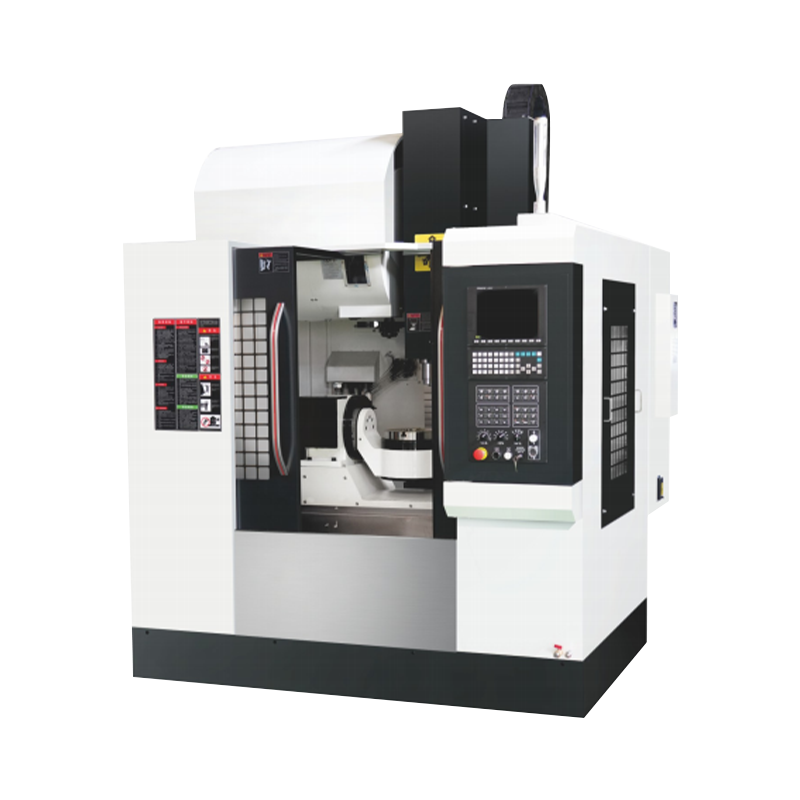
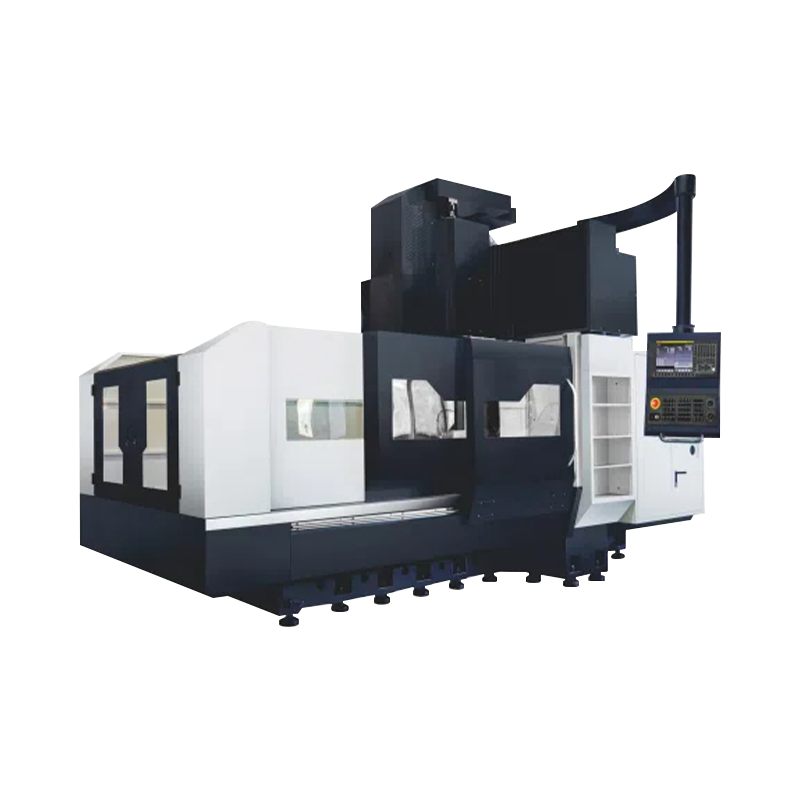
 1165A Snel, zwaar bewerkingscentrum voor star frezen Dit zwaar uitgevoerde bewerkingscentrum heeft een brede basis, geleidingen met grote overspanningen en voorgespannen kogelomloopspindels om de stijfheid te behouden tijdens het frezen met de draaitafel, waardoor het een goede keuze is wanneer lange gereedschappen stabiel snijden vereisen. Bekijk Product →
Aan de freeszijde bepaalt de stijfheid of een draaitafel de nominale nauwkeurigheid levert. Een lichtgewicht VMC kan buigen als een lang gereedschap over een roterende armatuur hangt; een zwaar bewerkingscentrum met een hogesnelheidsspil, zoals de 1165A, absorbeert die belasting en houdt het gereedschapspunt stabiel terwijl de tafel kantelt en draait.
Meerassig draaien: waar bewerkingscentra en draaibanken samenkomen
In de meeste inleidende artikelen over meerassige bewerking wordt gesproken over freescentra, maar de grootste opstelreducties vinden vaak plaats aan de draaikant. Een modern meerassig draaicentrum voegt een C-as toe aan de hoofdspil, een Y-as aan de revolver en vaak een tweede spil. Een as die ooit drie bewerkingen vergde: opspannen, subspindeloverdracht en vervolgens een apart freescentrum, kan nu in één cyclus worden afgewerkt.
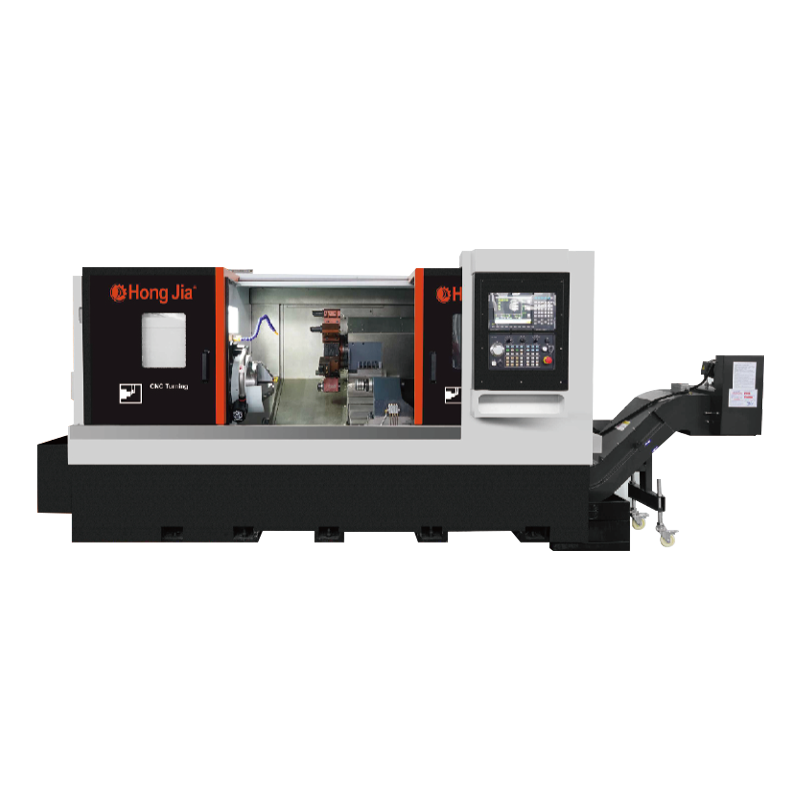
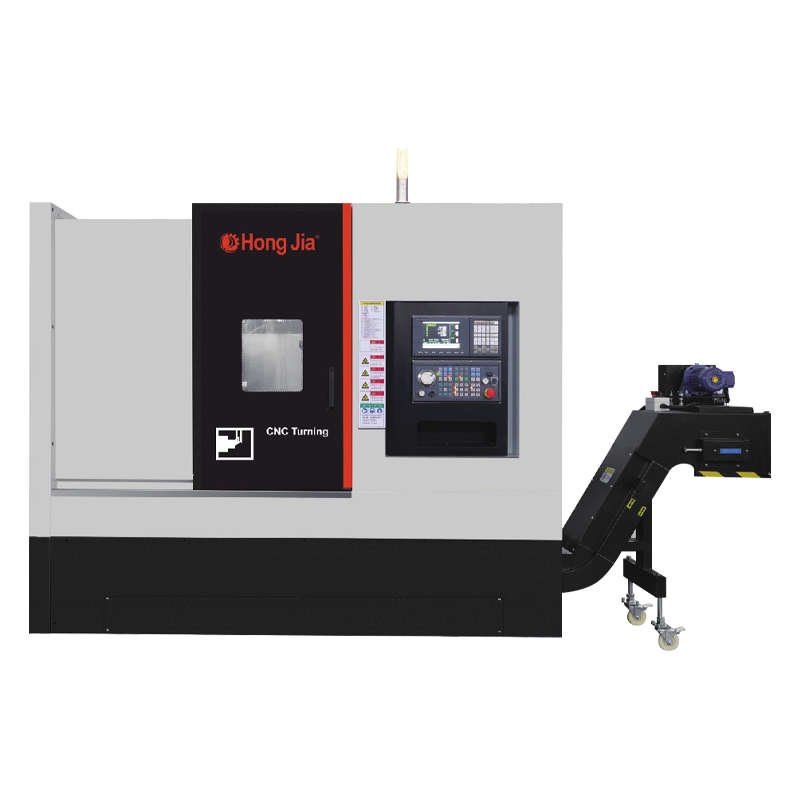
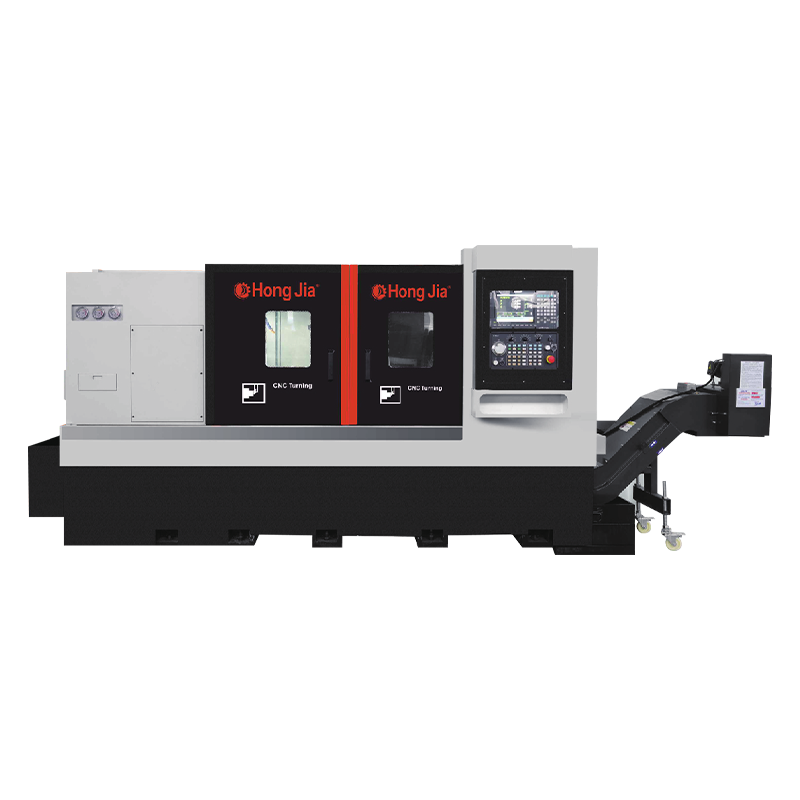
 NC-106DS Automatisch docking-draaicentrum met dubbele spil Met automatische werkstukoverdracht tussen hoofd- en subspindels voltooit dit centrum beide uiteinden van een as in één cyclus, waardoor klemfouten worden verminderd en het draaien, boren, kotteren, frezen en tappen voor complexe onderdelen wordt ondersteund. Bekijk Product →
Het ontwerp met dubbele spil gaat nog een stap verder. Bij een automatische docking-opstelling beweegt het onderdeel van de hoofdspil naar de subspil zonder het programma te stoppen. Beide uiteinden van de as worden in dezelfde cyclus bewerkt, zodat de kenmerken van de tweede bewerking verwijzen naar het referentiepunt van de eerste bewerking in plaats van naar een nieuwe klemming. Daarom is een automatische dockingoplossing met dubbele spil is het standaardantwoord geworden voor complexe assen met functies aan beide uiteinden.
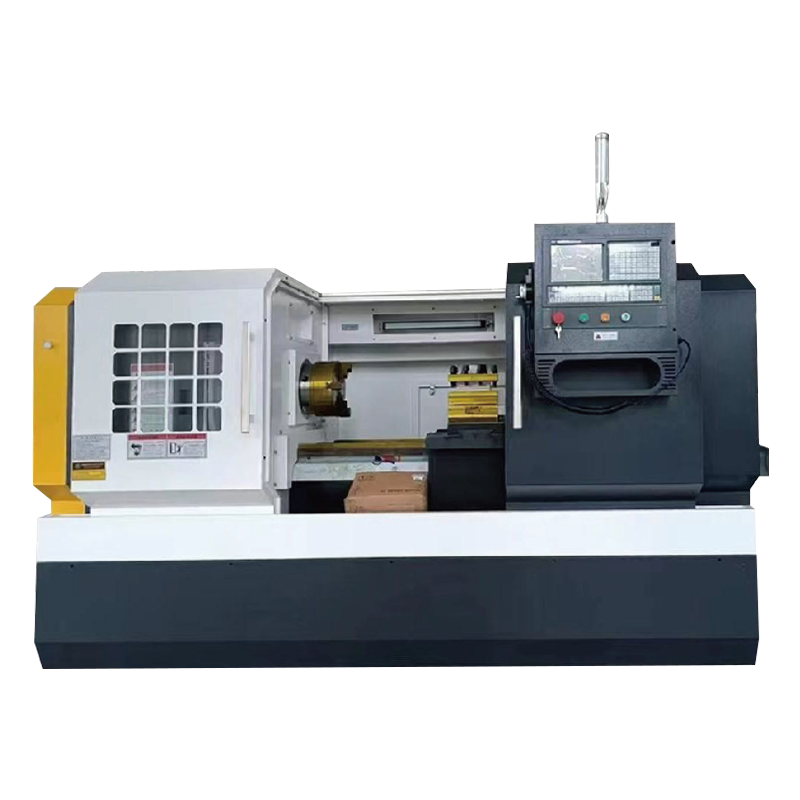
 T36P multifunctioneel draaicentrum met boren en kotteren Deze machine combineert draaien met boren en kotteren in één opstelling, waarbij gebruik wordt gemaakt van een stijve structuur voor zwaar snijden. De geïntegreerde spindel en verwijderbare koelvloeistoftank zijn geschikt voor onderdelen met een hoge productie die kruisgaten of excentrische kenmerken vereisen. Bekijk Product →
Dezelfde logica is van toepassing op gaten, sleuven en flats. Een draaicentrum met boor- en kottermogelijkheden, zoals de T36P, combineert gedraaide diameters met kruisgatboren, sleuffrezen en excentrisch kotteren. Het onderdeel blijft vastgeklemd terwijl de revolver tussen de bewerkingen door beweegt, zodat de relatie tussen de gedraaide diameter en het geboorde gat wordt bepaald door de machine in plaats van door een secundaire opstelling.
Wat u moet controleren voordat u een meerassige machine koopt
Een machine met meer assen verbetert de werkplaats niet automatisch. Deze vijf controles voorkomen de meest voorkomende aankoopfouten:
| Controleer | Waarom het ertoe doet |
|---|---|
| CAM-postprocessor | Een meerassige machine is nutteloos zonder een geverifieerde postprocessor; test het op de daadwerkelijke controle voordat u tekent. |
| Nauwkeurigheid van de roterende as | Tafels met wormwieloverbrenging vertonen speling en tafels met directe aandrijving kosten meer; vraag naar cijfers over speling en positionele nauwkeurigheid. |
| Controle en simulatie | Cycli met vijf assen vereisen een snelle vooruitblik en het vermijden van botsingen; operators hebben deze hulpmiddelen nodig om veilig te kunnen werken. |
| Armatuur- en gereedschapsbudget | Draaitafels, basisplaten en op maat gemaakte klemmen dragen aanzienlijk bij aan de machineprijs; neem ze mee in uw ROI. |
| Opleiding en service | Meerassig programmeren is een aparte vaardigheid; bevestig dat de leverancier uw programmeurs kan trainen en diagnose op afstand kan bieden. |
Voor veel werkplaatsen is de meest praktische eerste stap naar meerassig werken een horizontaal draaicentrum met live gereedschap, omdat assen, flenzen en spindels meestal hoekfrees- en booreigenschappen nodig hebben die een draaicentrum met één enkele klemming kan bereiken.
Productierealiteit: wat Multi-Axis niet oplost
Meerassige bewerking verdient zijn reputatie, maar brengt ook beperkingen met zich mee die na de installatie opduiken. De vijf meest voorkomende verrassingen zijn:
- CAM-tijd verhuist naar kantoor – het genereren en verifiëren van gelijktijdige toolpaths duurt langer dan de drie-assige programma's die ze vervangen.
- De cyclustijd kan toenemen – één machine die het werk doet dat voorheen over drie spindels was verdeeld, betekent dat de machine stationair draait terwijl de gereedschappen indexeren en het onderdeel wordt overgedragen.
- Het risico op botsingen is groter – Draaitafels en lange gereedschapshouders verminderen de speling, dus simulatie is verplicht en niet optioneel.
- Het werkbereik wordt kleiner – de draaitafel brengt het onderdeel omhoog en hoge onderdelen kunnen de spilneus raken voordat de tafel klaar is met rijden.
- Veranderingen in de vaardigheden van operators – Tastroutines, gereedschapsinstelling en inspectie tijdens het proces zijn belangrijker dan conventionele bewerkingservaring.
De praktische aanpak is om meerassig werk naar de machines te sturen waar de askosten gerechtvaardigd zijn, en om eenvoudige prismatische onderdelen op eenvoudige drieassige apparatuur te houden. Winkels die de mix bewust beheren, halen op beide typen machines het beste rendement.
Een nuttige oefening: neem de drie meest lastige onderdelen in de winkel, tel de opstellingen die ze vandaag nodig hebben en prijs dezelfde onderdelen met prijsopgaven voor vier en vijf assen. Als het aantal setups daalt van vier naar één, bouwt de business case zichzelf op. Vanaf daar wordt de specificatievraag eenvoudiger: hoeveel rotatiecapaciteit, welk spiltoerental en welke CAM-postprocessor. Meerassige bewerking is geen aparte productiecategorie; het is gewoon het normale antwoord voor onderdelen die weigeren te worden afgewerkt in één vierkante klemming.
