


Aarzel niet om contact op te nemen wanneer u ons nodig hebt!
 Thuis / Nieuws / Industrnieuws / Koopgids voor frees-M/C: machinetypen, belangrijkste specificaties en selectietips voor winkels
Koopgids voor frees-M/C: machinetypen, belangrijkste specificaties en selectietips voor winkels
 2026.10.07
 Industrnieuws
Wat een frees-M/C eigenlijk doet
Een freesm/c verwijdert materiaal met een roterende frees met meerdere tanden, terwijl het werkstuk op een tafel geklemd blijft. Die ene zin scheidt frezen van draaien: op een draaibank draait het onderdeel en staat het gereedschap stil; op een freesmachine draait het gereedschap en wordt het onderdeel erlangs gevoerd.
Dat verschil bepaalt wat elke machine goed doet. Omdat frezen een onderbroken snede is, waarbij elke wisselplaatrand slechts een deel van een omwenteling aangrijpt, kunnen vlakken, sleuven, uitsparingen, schouders, spiebanen en geprofileerde oppervlakken worden verwerkt. Ronde, axiaal symmetrische onderdelen horen nog steeds op een draaibank.
De meeste moderne machines worden bestuurd door CNC over drie tot vijf assen. Modellen met drie assen bewegen alleen in X, Y en Z. Modellen met vier en vijf assen voegen één of twee roterende assen toe, waardoor meerdere vlakken in één keer kunnen worden bewerkt en er geen fouten meer optreden bij het opnieuw opspannen van het proces.
Vier structurele typen en waar ze allemaal mee omgaan
Voordat u de slagen en het aantal assen vergelijkt, moet u de spilrichting instellen. Het bepaalt de spaanafvoer, hoe de frees het onderdeel bereikt en hoeveel van de snede de operator daadwerkelijk kan zien.
| Typ | Spindel | Typisch werk | Belangrijkste beperking |
|---|---|---|---|
| Verticaal | Verticaal, Z axis downward | Vlakken, zakken, matrijsoppervlakken, boren en tappen | Spaanafvoer uit diepe holtes |
| Horizontaal | Horizontaal | Sleuven, doosvormige zijvlakken, zware verspaning | Werk vasthouden en bekijken zijn minder handig |
| Universeel | Verstelbare of draaibare kop | Hoekfuncties, meerdere gezichten in één opstelling | Iets lagere stijfheid dan een speciaal ontwerp |
| Dubbele kolom | Verticaal, carried on a bridge | Grote stukken, lange reisafstanden | Vloeroppervlak en aankoopkosten |
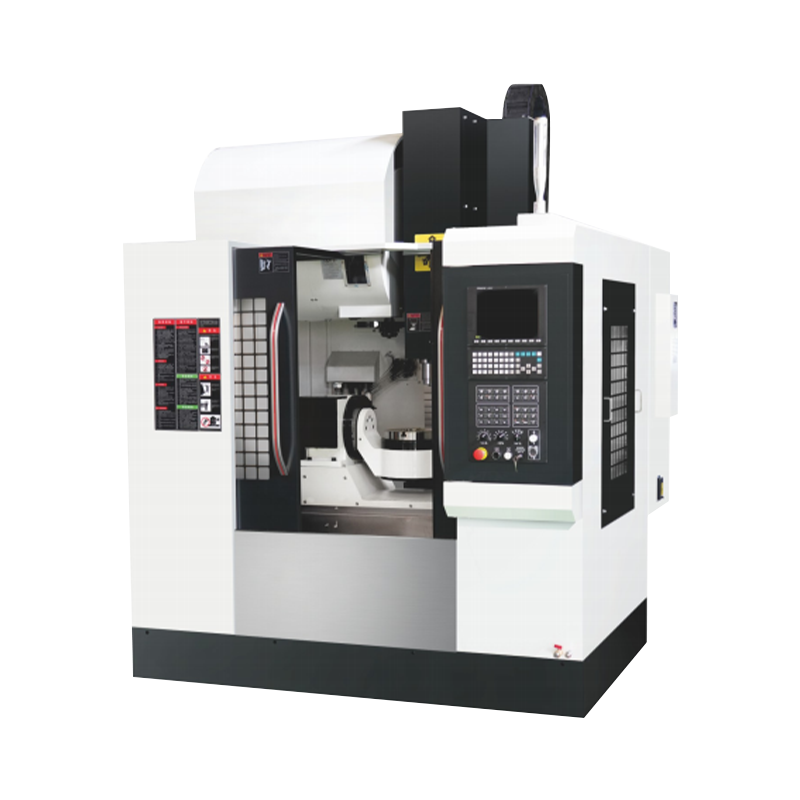
Verticaal is de standaardinstelling voor algemeen werk. De machinist kijkt recht in de snijzone, het werkstuk vasthouden is eenvoudig en er kan later een draaitafel met een vierde as aan worden toegevoegd zonder de machine opnieuw op te bouwen. Deze combinatie is de reden waarom een verticaal bewerkingscentrum het grootste deel van de dagelijkse freesbelasting in een algemene werkplaats draagt.
 Verticaal Machining Centre Het verticale bewerkingscentrum is een krachtige CNC-bewerkingsapparatuur die geschikt is voor de precisiebewerking van complexe onderdelen. Het maakt gebruik van een uiterst nauwkeurige bal op C3-niveau... Bekijk Product →
Specificaties die daadwerkelijk de prijs beïnvloeden
Twee machines kunnen dezelfde verplaatsing op de X-as bieden en toch een factor twee in prijs verschillen. Het verschil ligt onder het totale reiscijfer. Controleer deze punten één voor één:
- Tafelgrootte en bruikbare reisafstand. Trek de ruimte af die wordt ingenomen door de bankschroef, armaturen en eventuele draaitafel. Een X-slag van 800 mm met een armatuur van 150 mm laat ongeveer 650 mm over voor het onderdeel.
- Spindelconus en kracht. BT40 is geschikt voor het meeste middelzware werk. BT50 en hogere koppelwaarden zijn geschikt voor zware verspaning in staal.
- Toerentalbereik van de spil. Een hoge topsnelheid is goed voor gereedschappen met een kleine diameter en voor aluminium, maar de voorbewerkingsprestaties worden bepaald door het koppel aan de onderkant van het bereik.
- ijlgang- en snijvoedingen. Hoge snelheden verminderen de luchtsnijtijd; snijvoedingen moeten worden opgegeven voor een bepaalde snedediepte, en niet afzonderlijk.
- Positionering en herhaalpositioneringsnauwkeurigheid. Dit zijn twee aparte nummers. Herhaalnauwkeurigheid bepaalt de batchconsistentie; De positioneringsnauwkeurigheid bepaalt hoe dicht het gereedschap het geprogrammeerde punt bereikt.
- Capaciteit gereedschapsmagazijn en wisseltijd. Een klein magazijn betekent frequente stops, en de tijd van chip tot chip stapelt zich op tijdens een dienst.
- CNC-systeem en gecontroleerde assen. Bevestig bij acceptatie welke functies zijn ingeschakeld, in plaats van een belofte te accepteren dat ze later kunnen worden toegevoegd.
- Spaanverwijdering en koelmiddelbehandeling. Bij diepe zakken en ruimwerk veroorzaakt de ophoping van spanen eerder defecten dan slijtage van het gereedschap.
Frezen of draaien: stem de machine af op het onderdeel
Kopers selecteren apparatuur vaak op basis van wat er al op de vloer ligt, in plaats van op basis van de geometrie die voor hen ligt. Een veiligere denkwijze begint met het onderdeel:
- Roterende onderdelen zoals assen, hulzen, flenzen en fittingen draaien het snelst op een draaibank of een horizontaal draaicentrum .
- Prismatische onderdelen zoals platen, behuizingen, beugels en matrijsinzetstukken horen op een freesm/c.
- Onderdelen die beide kenmerken combineren, zoals een kleplichaam met gefreesde remblokken, hebben twee bewerkingen nodig of één doorgang op een draaimolenplatform.
Als dezelfde machine beide families moet bestrijken, is een drieassige verticale frees het praktischere uitgangspunt. Als de werklast grotendeels uit schachtproductie bestaat, is het eerst kopen van een molen eenvoudigweg de verkeerde aankoopvolgorde.
Componenten die bepalend zijn voor nauwkeurigheid op de lange termijn
De initiële nauwkeurigheid komt voort uit de montage. Nauwkeurigheid na vijf jaar komt van de onderdelen zelf. Gerangschikt naar effect op het afgewerkte oppervlak, zijn dit de items die de moeite waard zijn om een leverancier over te ondervragen:
- Spindel montage. Lageropstelling, voorspanning en thermisch gedrag bepalen of de oppervlaktekwaliteit aan de top van het snelheidsbereik blijft.
- Geleidingswegen. Box-manieren zijn bestand tegen zware snijbelastingen; lineaire rails maken snellere stroomversnellingen mogelijk en houden de nauwkeurigheid langer vast. De keuze moet het snijtype volgen, en niet een algemene voorkeur.
- Kogelschroeven. Voorbelastingsklasse en voorsprong beïnvloeden de speling en hoe herhaalbaar de as terugkeert naar zijn positie.
- Gietstukken. Harszandijzer, op de juiste manier verouderd en royaal geproportioneerd, dempt trillingen. Een lichtbed verzendt het en het resultaat verschijnt als trillingssporen op het werkstuk.
- CNC-systeem. De besturing bepaalt welke cycli beschikbaar zijn en hoe de machine later kan worden uitgebreid.
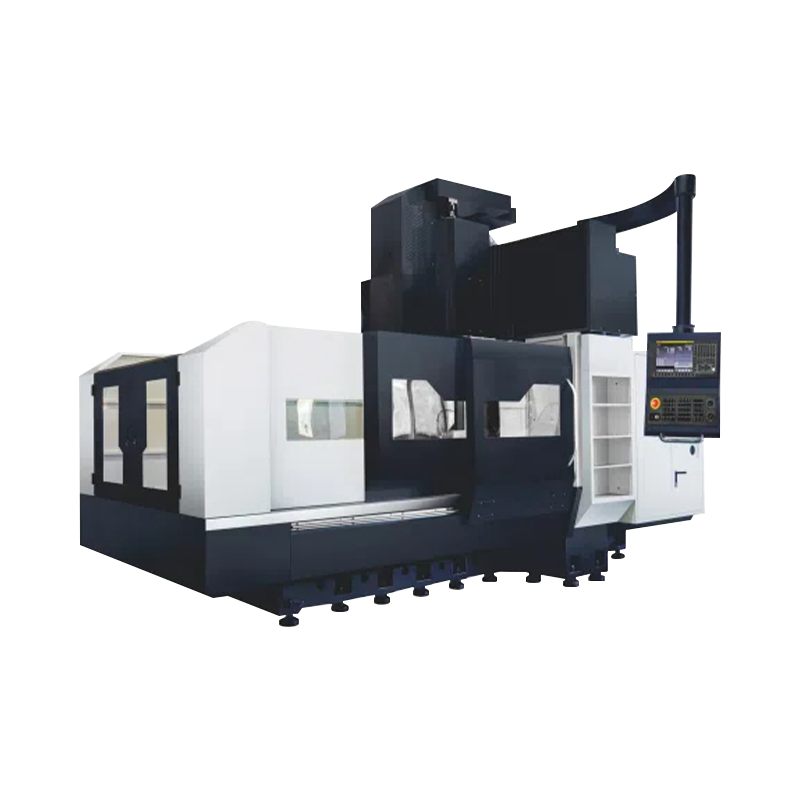
Voor grote, zware werkstukken gaat de structuur omhoog naar een brugvormig ontwerp waarbij de spil op een dwarsbalk wordt gedragen en de tafel vast blijft, zodat de machine de massa van het onderdeel niet hoeft te verplaatsen.
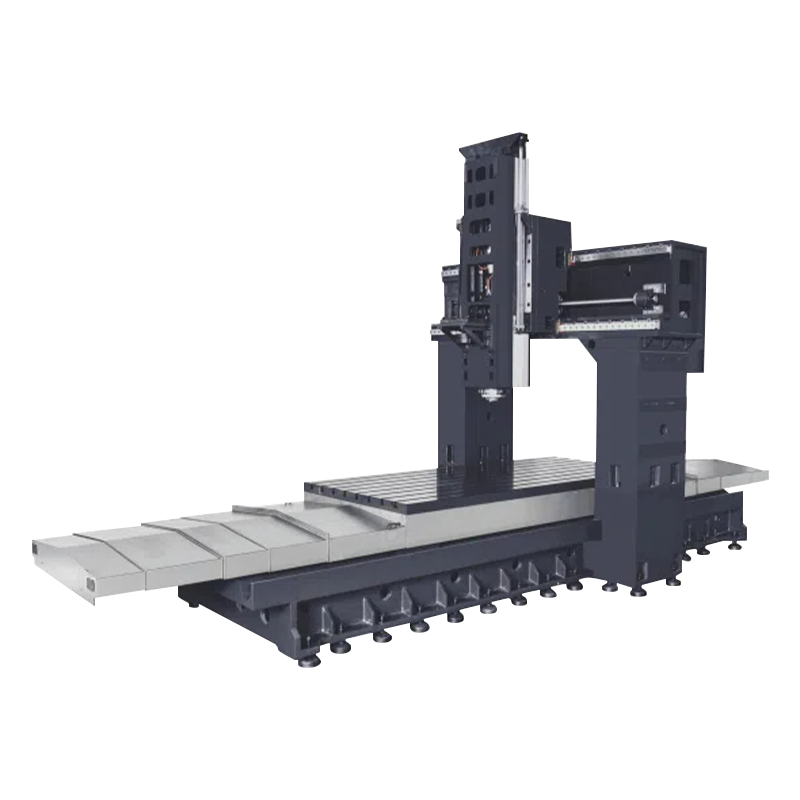 Bewerkingscentrum met dubbele kolom Boor- en tapmachines maken gebruik van hoogwaardige configuraties, zoals ‘Gintech PMI’, ‘Shangyin HIWIN’ of ‘THK’ C3-kwaliteit kogelomloopspindels, P4-kwaliteit lagers, ‘Speedcn’ dire... Bekijk Product →
Vier fouten die kopers blijven herhalen
- Alleen op reis kopen. Een machine die op papier op het onderdeel past, past mogelijk niet ook op het armatuur, de draaitafel en de koelvloeistofbeschermers.
- Een spil kiezen op topsnelheid. Een spil met een toerental van 12.000 tpm en een laag koppel blijft hangen bij een zware staalsnede, terwijl een langzamere spil met meer koppel hetzelfde werk zonder klachten afwerkt.
- Onderschatting van het spaan- en koelvloeistofbeheer. Opgesloten spanen worden bij de volgende doorgang opnieuw gesneden, wat zich manifesteert als een slechte afwerking en versnelde wisselplaatslijtage in plaats van als een voor de hand liggende fout.
- Acceptatie van statische geometrieresultaten zonder proefsnede. Geometriecontroles bevestigen de uitlijning, maar alleen een proefsnede op uw eigen materiaal met uw eigen parameters bevestigt dat de machine tolerantie zal behouden tijdens de productie.
Waar een conventionele frees-M/C nog steeds zinvol is
Niet elke klus heeft een CNC-besturing nodig. In onderhoudswerkplaatsen, werk met enkelstuksgereedschap en trainingsomgevingen kost een handmatige kniefrees met een draaibare kop en handinvoer minder, is sneller op te zetten en is gemakkelijker te benaderen door een nieuwe operator.
Een universele heftafelmachine van deze klasse kan platte vlakken, hoekige oppervlakken, sleuven en spiebanen verwerken. Het kan de herhaalbaarheid van een servoaangedreven as niet evenaren, maar waar de vraag die herhaalbaarheid überhaupt nooit vereiste, doet de kloof er niet toe.
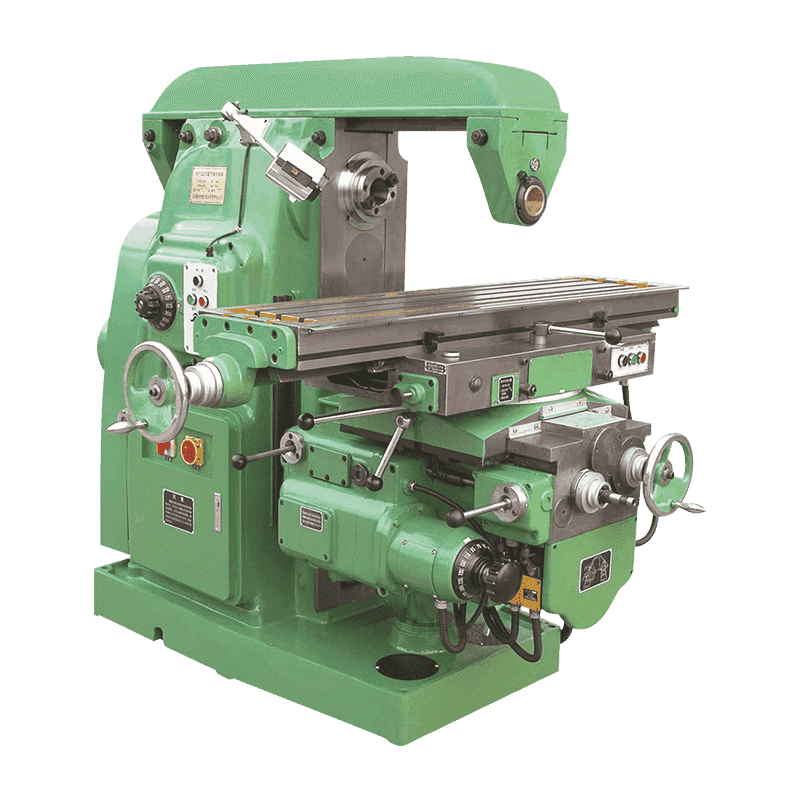 X6132 Universele heftafelfreesmachine Productintroductie en gebruik Deze werktuigmachine is een soort sterke werktuigmachine voor het snijden van metaal, de werktuigmachine heeft een sterke stijfheid, een breed voedingssnelheidsbereik en kan b ... Bekijk Product →
Acceptatietesten en dagelijkse verzorging
Voer acceptatie uit op uw eigen onderdelen. Door de leverancier geleverde proefstukken zijn nuttig ter vergelijking, maar reproduceren zelden het materiaal, de opspanning of de toleranties van echte productie.
- Geometriecontrole. Controleer de rechtheid, haaksheid en radiale uitloop van de spil aan de hand van de gepubliceerde cijfers voordat u aftekent.
- Proefsnede. Bewerk uw materiaal met uw normale parameters en meet het afgewerkte oppervlak tegen de tekentolerantie.
- Continu rennen. Voer een cyclus van vier tot acht uur uit en bekijk de spiltemperatuur, de asdrift en de herhaalnauwkeurigheid gedurende de dienst.
- Dagelijkse routine. Verwijder spanen, controleer de smering en bevestig de koelvloeistofconcentratie vóór de eerste snede van de dag.
- Kwartaalcontrole. Controleer de speling van de kogelomloopspindel en de toestand van de geleidingsbaan, en stel de machine opnieuw waterpas als de fundering is verplaatst.
Breng het terug naar de machine op uw verdieping
Een freesmachine wordt geselecteerd op basis van drie zaken: de geometrie van de onderdelen, het werkelijke maatbereik dat u gaat gebruiken, en de gereedschap-tot-gereedschap-productiviteit die elke ploegendienst vereist. Regel die eerst en de specificatielijst schrijft zichzelf grotendeels.
Ningbo Hongjia CNC bouwt sinds 2006 metaalsnijapparatuur, met een catalogus voor horizontale draai- en freescentra, verticale draaibanken, freescentra en conventionele machines. Een verticaal bewerkingscentrum neemt het grootste deel van het algemene freeswerk voor zijn rekening, een structuur met twee kolommen neemt grote onderdelen voor zijn rekening, en een universele heftafelfrees vult het gat waar een CNC-besturing helemaal niet nodig is.
Als u wilt dat de selectie wordt gecontroleerd aan de hand van specifieke tekeningen en toleranties, stuur dan de onderdeelgegevens op in plaats van alleen door de catalogus te bladeren. De achtergrond van de productieoperatie wordt uiteengezet op de over Ningbo Hongjia CNC pagina.
