



Aarzel niet om contact op te nemen wanneer u ons nodig hebt!
 Thuis / Nieuws / Industrnieuws / CNC-frees versus CNC-draaibank: hoe u de juiste CNC-machine voor uw winkel kiest
CNC-frees versus CNC-draaibank: hoe u de juiste CNC-machine voor uw winkel kiest
 2026.10.21
 Industrnieuws
Om 08.00 uur meldt een winkel een 45 mm 4140 as met spiebaan en een 6061 aluminium beugel met zes tapgaten. Om 09.00 uur is de vraag bekend: een CNC-draaibank, een CNC-freesmachine of beide kopen? Het korte antwoord is dat de draaibank het werkstuk ronddraait, terwijl de molen het gereedschap ronddraait. Dat ene verschil bepaalt welke functies winstgevend zijn, welke toleranties herhaalbaar zijn en welke machine het eerst terugbetaalt.
Het korte antwoord: rotatie bepaalt de machine
Als het grootste deel van de waarde ligt in de buitendiameter, binnendiameter, vlakken, groeven, schroefdraden en concentriciteit rond een middellijn, is een CNC-draaibank meestal de keuze met een lager risico. Als de waarde in kamers, sleuven, boutpatronen, platte vlakken, hoeken en gaten zit die geen enkele middellijn delen, is een CNC-frees de natuurlijke keuze. De onderstaande tabel toont de belangrijkste mechanische verschillen die aan deze beslissing ten grondslag liggen.
| Beslissingsfactor | CNC-draaibank | CNC-molen |
|---|---|---|
| Primaire beweging | Werkstuk draait | Snijgereedschap draait |
| Werkstukopspanning | Klem, spantang, frontplaat, staafaanvoer | Bankschroef, armatuur, klemmen, grafsteen |
| Typisch gereedschap | Wisselplaten, kotterbaren, boren, tappen | Eindfrezen, vlakfrezen, boren, tappen, ruimers |
| Beste deelfuncties | OD, ID, vlakken, groeven, schroefdraad, taps toelopende delen | Zakken, sleuven, vlakken, hoeken, gatenpatronen |
| Gemeenschappelijke limiet | Niet-gecentreerde en prismatische kenmerken hebben live gereedschap nodig | Ronde onderdelen kunnen langzaam zijn zonder roterende as |
Hoe elke machine metaal verwijdert
CNC-draaibank: het onderdeel draait
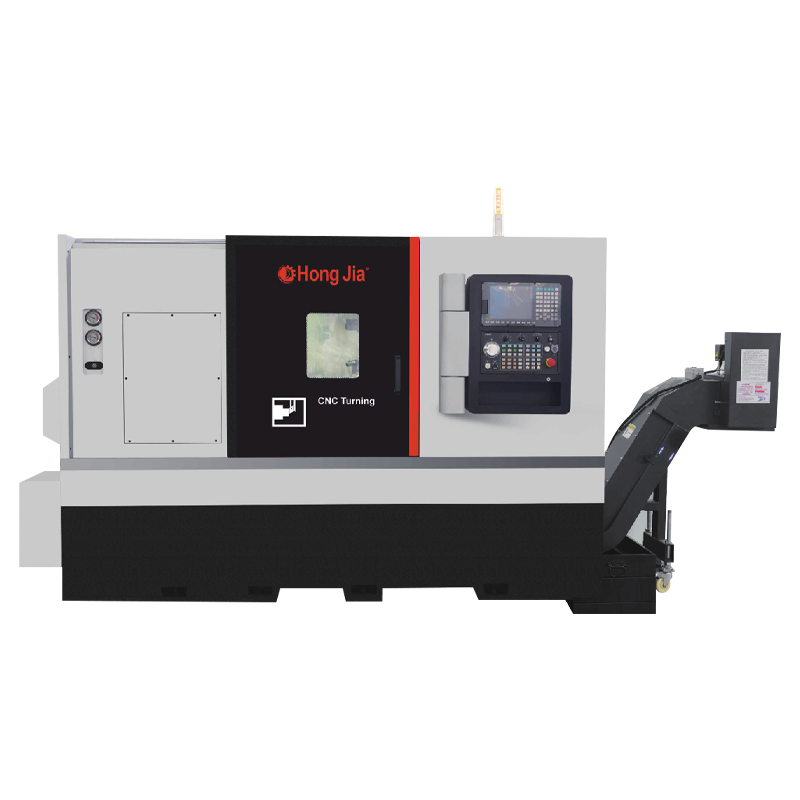
Op een draaibank met 2 assen bewegen de X- en Z-assen de revolver, terwijl de spil het werkstuk vasthoudt en roteert. Stafkolf, spanklauwen, spantangen en losse koppen houden het onderdeel vast. De machine draait buitendiameters, boort binnendiameters, vlakken de uiteinden af, snijdt groeven, schroefdraad en boort op de middellijn. Een draaicentrum voegt C-asbeweging, live gereedschap, verplaatsing van de Y-as of een subspil toe. Hierdoor kan hij vlakken frezen, excentrisch gaten boren en tappen zonder het onderdeel naar een tweede machine te verplaatsen.
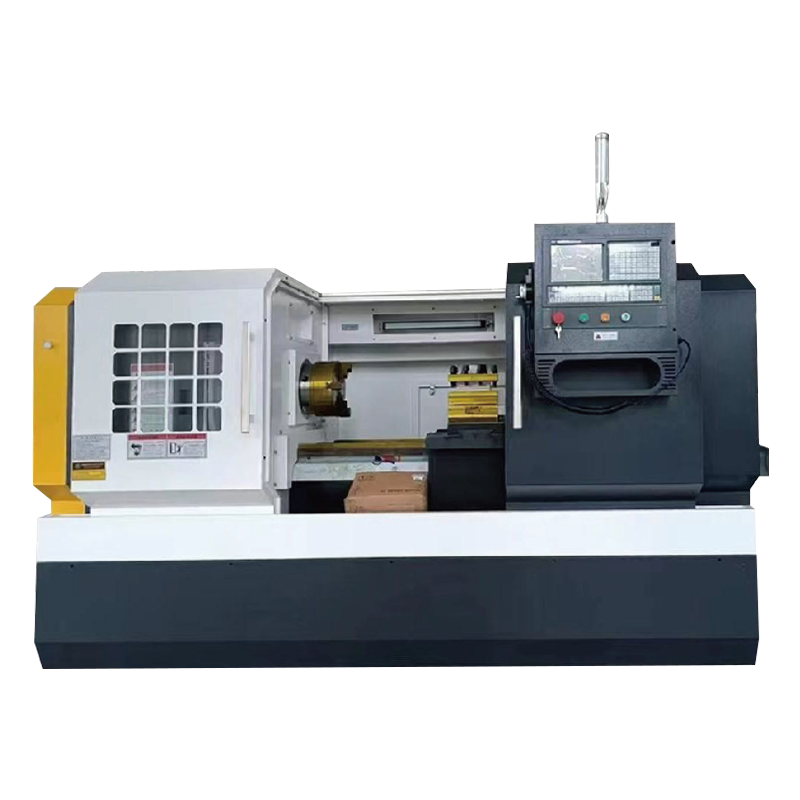
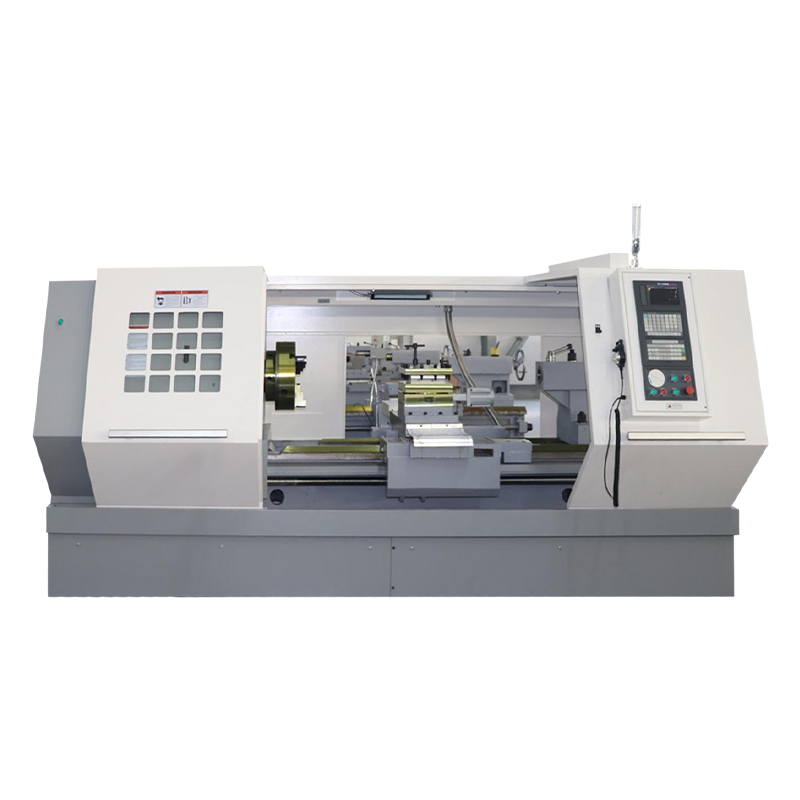
 CK6150 Krachtige CNC horizontale draaibank voor as- en schijfbewerking Een CNC horizontale draaibank met X/Z semi-gesloten lusbesturing, C3 kogelomloopspindels en een gereedschapshouder met vier stations, geschikt voor assen, schijven, bussen en schroefvormige werkstukken. Bekijk Product →
CNC-frees: het gereedschap draait
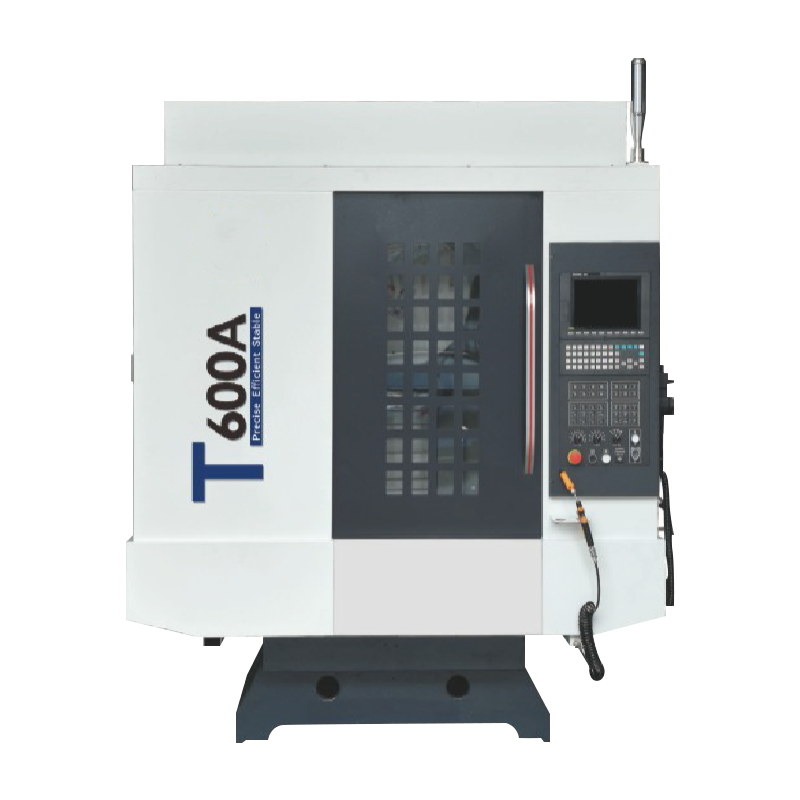
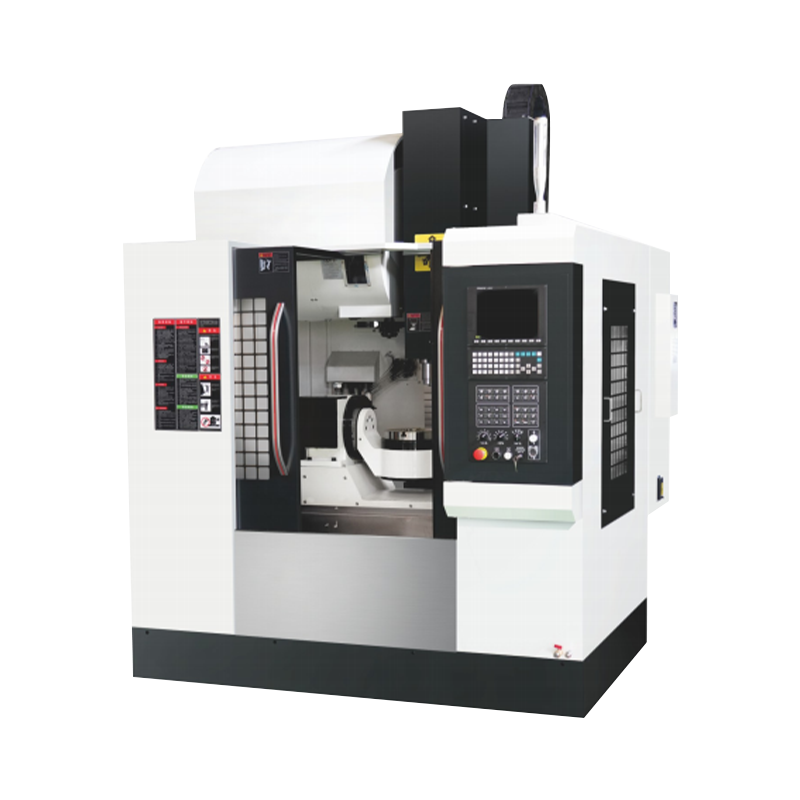
Een verticale frees met 3 assen beweegt de tafel in X en Y, terwijl de spil in Z beweegt. Het werkstuk blijft vastgeklemd aan een bankschroef, armatuur of grafsteen. Vingerfrezen, vlakfrezen, boren en tappen verwijderen materiaal van vlakke oppervlakken, kamers, sleuven, contouren en gatenpatronen. Een 4e as voegt rotatie rond X toe, en een 5e as voegt kanteling toe voor complexe hoeken en ondersnijdingen. Voor boren en tappen op hoge snelheid kan een speciale boortapmachine beter presteren dan een algemeen verticaal bewerkingscentrum, omdat deze sneller van gereedschap wisselt en kortere afstanden aflegt.
 Verticaal bewerkingscentrum voor het nauwkeurig frezen van complexe onderdelen Een CNC verticaal bewerkingscentrum met C3-kogelomloopspindels, rolgeleidingen, P4-lagers en automatische gereedschapswissel, met optionele hogesnelheidsspindel of stikstofbalancering voor complexe precisieonderdelen. Bekijk Product →
Deel Geometrie en tolerantiestapeling: waar projecten fout gaan
Kopers vergelijken vaak de spilsnelheid en het aantal assen, maar de geometrie en de tolerantiestapeling bepalen het proces. Een rond onderdeel met een concentriciteitsmarkering van 0,02 mm is niet alleen maar “rond”; Het kan zijn dat er één opstelling op een draaibank nodig is. Verplaats het naar een molen en je hebt misschien een draaitafel, een op maat gemaakt armatuur en meer insteltijd nodig. Omgekeerd kan een behuizing met een vlak montagevlak, deuvelgaten en een zak er misschien eenvoudig uitzien op een draaibank met live gereedschap, maar de verplaatsing en stijfheid van de Y-as kunnen de nauwkeurigheid beperken.
- Assen, pennen, bussen en fittingen: eerst draaien.
- Flenzen en schijven: draaibank voor buitendiameter, binnendiameter en boutcirkel als live gereedschap beschikbaar is; frees als de freeseigenschappen domineren.
- Behuizingen, platen en beugels: eerst frezen.
- Vorminzetstukken, zakken en ribben: eerst frezen; 3-assig kan voldoende zijn, terwijl 5-assig helpt bij ondersnijdingen.
- Gemengde delen: denk aan freesdraaien of twee machines in plaats van één platform te forceren.
Een praktische tolerantiecontrole: als de tekening één enkele middellijn heeft en de meeste afmetingen diametraal zijn, kies dan voor een draaibank. Als afmetingen afkomstig zijn van een vlak referentiepunt en de ware positie, haaksheid en vlakheid over de vlakken omvatten, kies dan een frees. Als beide aanwezig zijn, is het procesplan belangrijker dan het machinelabel. Voor een duidelijk overzicht van de basisprincipes van draaien en frezen, Hongjia CNC's Beginnersgids voor CNC-draai- en freestechnologie is nuttig.
Aantal assen, live gereedschap en het frees-draai-middenveld
Een 2-assige draaibank is geen zwakke machine; het is een gerichte machine. Het kan draaien, vlak maken, in het midden boren, in het midden tikken en draad tappen. Een 3-assige freesmachine is ook gericht: X, Y en Z met een vast werkstuk. De verwarring ontstaat wanneer live gereedschap, C-as, Y-as, subspindels en draaitafels de offerte invoeren.
Met live gereedschap op een draaibank kunt u vlakken frezen, excentrisch gaten boren en tappen zonder het onderdeel te verplaatsen. Dat scheelt een tweede opstelling en beschermt de rondloop. Maar live tooling is geen volledige VMC. Als het onderdeel diepe kamers, langfrezen of zwaar vlakfrezen nodig heeft, wint een frees meestal.
Automatisch aankoppelen met twee spillen en synchrone bewerking met drie assen zijn voorbeelden van draaibankconfiguraties die het hanteren van complexe asonderdelen verminderen. De wisselwerking is de complexiteit van het programmeren, de gereedschapskosten en de vaardigheden van de operator.
 NC-106DS Dubbel-spindel automatisch docking horizontaal draaicentrum Een draaicentrum met twee assen dat draaien, boren, kotteren, frezen en tappen combineert met automatisch aankoppelen van werkstukken om het klemmen te verminderen en complexe onderdelen in één opstelling te ondersteunen. Bekijk Product →
Cyclustijd, kosten en doorvoer: de praktische wiskunde
De machineprijs is slechts één regel in de berekening. De echte vergelijking omvat insteltijd, gereedschap, armatuurkosten, afvalpercentage, arbeid, vloeroppervlak en vermogen. Een CNC-draaibank met een staafaanvoer kan urenlang onbeheerd draaien op een familie ronde onderdelen. Een CNC-freesmachine met een tombstone-opstelling kan meerdere onderdelen per cyclus uitvoeren, maar het kan langer duren voordat de opspan- en CAM-programmering zich heeft bewezen.
- Schat de cyclustijd per onderdeel, niet per onderdeel.
- Voeg de afschrijving van de installatie en het armatuur toe aan de bestelhoeveelheid.
- Controleer de staafvoorraad of de blancokosten; draaibanken beginnen vaak met staaf, molens met plaat of gietwerk.
- Tel hoeveel opstellingen het onderdeel nodig heeft. Elke extra installatie voegt fouten en arbeid toe.
- Test het knelpunt: spaanafvoer, gereedschapswissel, spilversnelling of operatorbelasting.
Voor werk met een laag volume en een hoge mix kunnen een 3-assige freesmachine en een 2-assige draaibank flexibeler zijn dan één frees-draaimachine, omdat elke machine eenvoudiger te programmeren en te onderhouden is. Voor ronde onderdelen met een hoog volume wint een draaibank met live gereedschap en een subspil vaak de kosten per onderdeel. Voor prismatische onderdelen met een hoog volume wint een VMC met pallets of een boor-tapmachine.
Programmering, operators en winkelworkflow
Draaibankprogrammering concentreert zich op een roterend onderdeel en een revolver- of bendegereedschapsplaat. Je denkt in diameters, vlakken en hartlijnen. Freesprogrammering concentreert zich op een coördinatensysteem dat aan het werkstuk is bevestigd. Je denkt aan werkstukcorrecties, gereedschapslengte-correcties en freescompensatie. Beide gebruiken G-code, maar de installatiebladen, gereedschapsbibliotheken en meetroutines verschillen.
De vaardigheid van de operator is een verborgen kostenpost. Een machinist van een draaibank kan zich op zijn gemak voelen met spanklauwen, staaftoevoeren en gereedschapsslijtage op wisselplaten. Een machinist kan zich op zijn gemak voelen met bankschroeven, opspanningen, randdetectie en CAM-simulaties. Als je team op één gebied sterk is, moet de eerste machine die kracht evenaren. Een nieuwe machine die niemand kan opzetten, wordt al snel een knelpunt.
Controlelijst kopen voor CNC-frees versus CNC-draaibank
- Onderdeelomhulsel en gewicht: controleer de zwenkbeweging, de maat van de boorkop, de capaciteit van het staafje, de tafelgrootte en de belastingslimieten.
- Asverplaatsing: draaibank X en Z plus losse kop; frees X, Y en Z plus spilneus naar tafel.
- Spil: snelheid, vermogen, koppel, conus en koelvloeistof door de spil.
- Gereedschappen: revolverstations, live gereedschap, ATC-capaciteit en gereedschapconus.
- Nauwkeurigheid: positionering, herhaalbaarheid, thermische groei en speling.
- Automatisering: staafaanvoer, portaallader, palletwisselaar of robotcel.
- Service: installatie, training, reserveonderdelen en lokale ondersteuning.
Een goede regel is om 80 procent van uw huidige werk in te kopen en de resterende 20 procent uit te besteden totdat het orderpatroon duidelijk is. Dat verkleint het risico dat u een freesmachine koopt voor één zakelement of een draaibank voor één schroefdraadboring.
Waar Hongjia CNC past in een draai- of freesplan
Hongjia CNC bouwt metaalsnijapparatuur vanuit haar basis in Ningbo, China, met horizontale CNC-draai- en freesseries, verticale draaibanken, freescentra en gewone draai-, frees- en boormachines. De horizontale serie omvat CK6140-, CK6150-, CK6163- en CK6180-draaibanken, plus NC106-, NC108-, NC110- en NC112-draaicentra met D-, DY- en DS-varianten. De serie freescentra omvat verticale bewerkingscentra, dubbelkolomsbewerkingscentra, hogesnelheidsboorcentra en boor- en tapmachines. Het bedrijf beschikt over meer dan 20 jaar ervaring in de sector, een jaarlijkse productie van 1.000 eenheden en meer dan 500 klanten.
Dat bereik is van belang als je een CNC-freesmachine vergelijkt met een CNC-draaibank. Een leverancier die zowel draai- als freesplatforms aanbiedt, kan u helpen de machine op het onderdeel af te stemmen in plaats van het onderdeel op één technologie te dwingen. Als uw werk grotendeels rond is, begin dan met een horizontale draaibank of draaicentrum. Als uw werk grotendeels prismatisch is, begin dan met een verticaal bewerkingscentrum. Als u beide heeft, plan dan het proces rond het kenmerk dat de tolerantie regelt.
Je kunt het zien Hongjia CNC's productieachtergrond en fabrieksdetails voor meer informatie over de productie- en maatwerkaanpak.
CNC-frees versus CNC-draaibank is geen wedstrijd. Het is een procesbesluit. Tel de diametrale kenmerken, tel de platte kenmerken, controleer de tolerantiestapeling en bereken de kosten per goed onderdeel. De machine die de meeste opstellingen verwijdert en het kleinste nulpunt vasthoudt, is meestal degene die het eerst terugbetaalt.
